
Merkmale eines Edelstahls Drahtziehmaschine Das entscheidet über das Ziel
Eine matte Oberfläche, ein ovaler Querschnitt oder eine Spule, die über ihre Grenzen hinaus verfestigt ist, können beim Aufwickeln nicht korrigiert werden. Dies sind die Maschinenmerkmale, die darüber entscheiden, ob rostfreier Draht die Matrizenbox sauber, rund und auf Maß verlässt.
Sobald eine Ziehlinie von kohlenstoffarmem Stahl auf Edelstahl 304 oder 316 umgestellt wird, treten die Symptome still und leise auf. Der Draht löst sich leicht matt von der Winde. Der zuvor vorhersehbare Werkzeugverschleiß beschleunigt sich innerhalb einer Schicht. Der Durchmesser weicht um einige Hundertstel Millimeter ab und eine Spule wird aus einem Grund verschrottet, der nie als Maschinenfehler registriert wird.
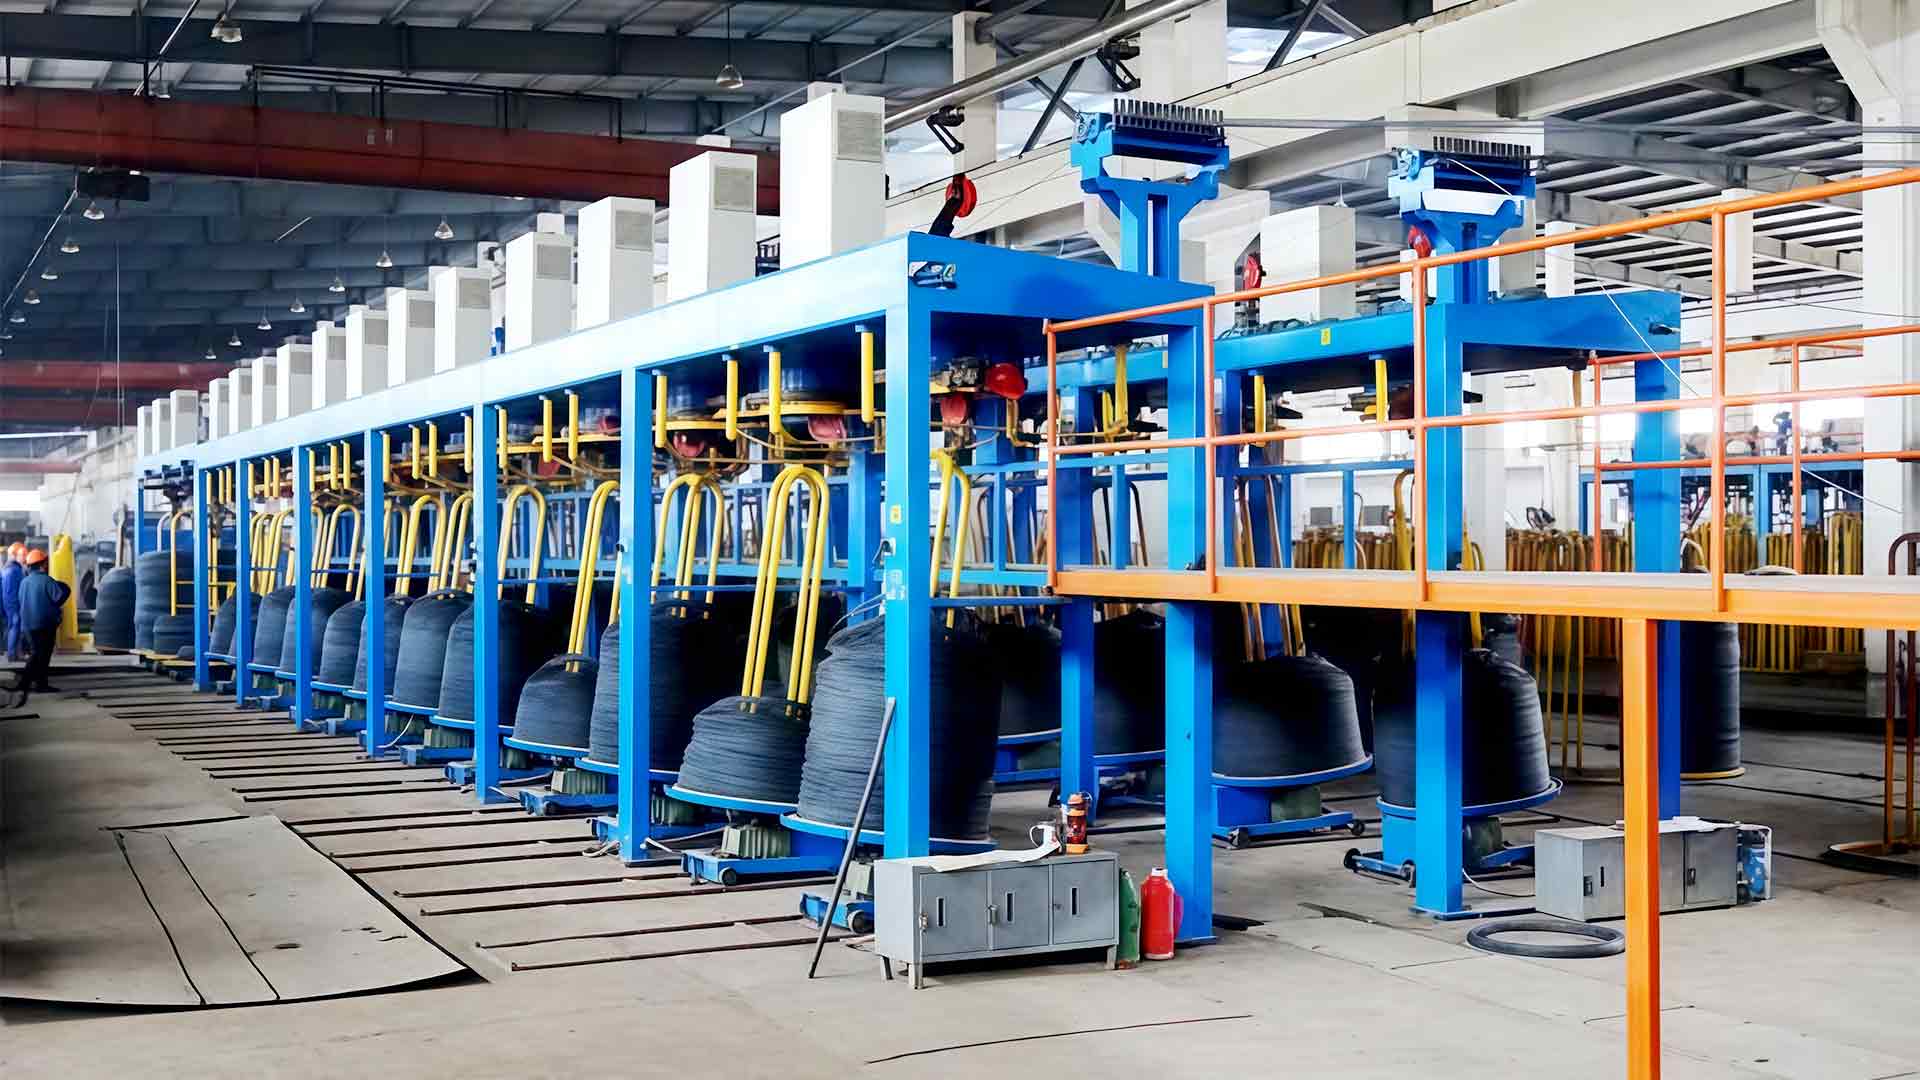
Die Merkmale einer Drahtziehmaschine aus rostfreiem Stahl, die dies steuern, sind unscheinbar: Tauchkühlung der Matrize, gefiltertes Schmiermittel, Spilloberflächen, die greifen, ohne zu riechen, und Spannungskontrolle, die stabil genug ist, um ein Hundertstel Millimeter zu halten. Die Nenngeschwindigkeit der Linie ist die letzte Variable, die es wert ist, optimiert zu werden, und in der Regel auch die erste, nach der Käufer fragen.
Warum sich Edelstahl im Werkzeugkasten anders verhält
Edelstahl verhärtet sich beim Reduzieren. Sein Widerstand gegen Verformung steigt mit jedem Durchgang, so dass ein Motor, der 1,0 mm kohlenstoffarmen Draht ohne Belastung zieht, auch an Edelstahl derselben Stärke arbeiten kann. Die übliche Antwort ist ein geringerer Reduktionsplan: etwa 10 bis 18 Prozent pro Durchgang für rostfreien Draht, gegenüber 20 bis 25 Prozent für kohlenstoffarmen Draht.
Leichtere Durchgänge bedeuten mehr Matrizen, eine längere Ziehsequenz, eine stärkere Wärmeverteilung entlang der Maschine und eine weitaus geringere Toleranz gegenüber allem, was die Ausrichtung oder Schmierung stört. Den größten Teil dieser Last tragen einige wenige Maschinenfunktionen.
| Anforderung | Maschinenfunktion, die darauf antwortet | Was zu überprüfen ist |
|---|---|---|
| Hitze an der Matrize | Nassziehen mit eingetauchten Matrizen in einem Wassertank | Tankvolumen, Durchfluss pro Düse, Temperaturband |
| Oberflächenbeschaffenheit | Polierte Hartmetallmatrizen, geringe Reduzierung pro Durchgang | Passplan, Anzahl der Würfel, Annäherungswinkel |
| Zustand des Schmiermittels | Umlaufemulsion mit Filterung und Kühlung | Filterleistung, Sumpfkapazität, Wärmeaustausch |
| Spannungsstabilität | Tänzer- oder Speichersteuerung mit schneller Drehmomentreaktion | Spannungsgenauigkeit bei Geschwindigkeitsänderungen |
| Spulenqualität | Präzise Traverse und starre Spulenmontage | Verfahrwiederholgenauigkeit, Spulenrundlauf |
| Pausenwiederherstellung | Drahtbrucherkennung mit Schnellbremsung | Stoppzeit, Länge des ausrangierten Drahtes |
Nassziehgeometrie, Gesenkkühlung und Schmierstofffluss
Unter etwa 1,2 mm wird Edelstahldraht fast immer nass gezogen. Die Matrizen sind in eine Emulsion eingetaucht, die Wärme aus der Reduktionszone abführt, die Kontaktfläche schmiert und Metallfeinteile aus der Matrize spült. Das Trockenziehen kann auch bei schwererem Edelstahl durchgeführt werden, der Unterschied zeigt sich jedoch normalerweise eher in der Oberflächenqualität und der Matrizenlebensdauer als in der Geschwindigkeit.
Die Gesenktemperatur hat den stärksten Einfluss auf die Oberflächengüte und die Werkzeuglebensdauer. Ein wassergekühlter Formkasten hält den Matrizenhalter auf einer stabilen Temperatur und verhindert, dass sich die Sitzflächen ungleichmäßig ausdehnen, was auf lange Sicht zu Ovalität führt. Fragen Sie, wie die Kühlung jede Formposition erreicht, nicht nur den Tank.
Sauberkeit und Temperatur des Schmiermittels
Sobald eine Linie nass läuft, wird die Emulsion zu einer Prozessflüssigkeit mit einer Spezifikation. Feine Metallpartikel, die bei der Filterung nicht erfasst werden, werden durch die Matrize zurückgeschleppt und ritzen den Draht ein; Warmlaufende Emulsion verliert genau dort ihre Filmfestigkeit, wo der Druck am höchsten ist. Filterleistung, Sumpfvolumen, Pumpendurchfluss und Temperaturregelung sind Maschinenmerkmale, die angegeben werden müssen, keine später zu erledigenden Wartungsarbeiten.
Eine für diesen Zweck gebaute Linie paart a Wassertank-Drahtziehmaschine Layout mit einer Matrizenzahl, die für den fertigen Durchmesser und nicht für das theoretische Maximum der Maschine gewählt wird.
Werkzeugauswahl, Reduzierungsplan und Werkzeugtoleranz
Matrizen sind der günstigste Teil der Bestellung und die häufigste Ursache für eine Ausschussspule. Auf rostfreiem Stahl poliert eine Matrize, die geometrisch für kohlenstoffarmen Draht geeignet ist, ungleichmäßig, verschleißt am Lager und hinterlässt eine schwache spiralförmige Markierung, die der Kunde unter einer Lupe sehen kann.
- Ein Annäherungswinkel, der auf die in diesem Durchgang vorgenommene Reduzierung abgestimmt ist, sodass die Arbeit unter Druck und nicht am Lager verrichtet wird.
- Eine Lagerlänge, die lang genug ist, um den Draht zu dimensionieren, und kurz genug, um Reibungswärme zu vermeiden.
- Eine polierte Bohrung, da die an der Matrize eingebrachte Rauheit sofort auf die Drahtoberfläche übertragen wird.
- Korrekter Sitz im Halter; Eine Matrize, die etwas außerhalb der Achse sitzt, zieht das Drahtoval.
- Ein Nachschleif- und Ersatzteilplan, da rostfreier Stahl die Werkzeuge bei gleicher Stärke schneller verschleißt als kohlenstoffarmer Draht.
Wenn ein Lieferant Ihnen nicht mitteilen kann, mit welchem Durchlaufplan die Maschine angeboten wurde, handelt es sich bei der Anzahl der Matrizen im Angebot um eine Schätzung.
Pay-off, Spannung und Take-up: Wo Konsistenz gewonnen wird
Defekte, die vor dem endgültigen Stempel entstehen, sind dauerhaft, aber das Gleiche gilt auch für Defekte, die danach entstehen. Eine Aufwicklung, die ungleichmäßig zieht, oder eine Abwickelvorrichtung, bei der der ankommende Draht beim Abwickeln einer Spule ansteigt, macht sich durch Durchmesserschwankungen, lose Lagen und eine Spule bemerkbar, die der Kunde nicht mit konstanter Geschwindigkeit laufen lassen kann.
Die Spannungskontrolle lässt sich am besten anhand einer Geschwindigkeitsänderung beurteilen. Eine Beschleunigung von 200 auf 600 m/min und zurück sollte die Drahtspannung nicht so weit verschieben, dass der Durchmesser außerhalb der Toleranz liegt, und die Antwort ist in den ersten hundert Metern einer Testspule sichtbar.
Spulengeometrie und Traverse
Quersteigung und Spulenschlag sind bei feinem Edelstahldraht wichtiger als bei schwererem Kohlenstoffdraht. Ein Spulenwickel mit überlappenden Lagen zahlt sich beim nächsten Vorgang in Schüben aus, wobei in der Regel die Ziehlinie dafür verantwortlich ist. Erkundigen Sie sich, wie der Aufwickler zu Ihrem Spulentyp passt, und prüfen Sie, ob die Maschine sauber stoppt, anstatt den Draht nach einer Unterbrechung mitzuschleppen.
Bei der Dimensionierung des Wicklers gilt die gleiche Logik: Diese Anleitung dazu Auswahl der Aufwickelmaschine behandelt Spulentypen, Spannungsanpassung und die wichtigen Wirkungsgradzahlen.
Steuerungen, Verriegelungen und die Zahlen, nach denen es sich zu fragen lohnt
Bei der Steuerungsspezifikation beginnen sich zwei Maschinen, die in der Fabrikhalle identisch aussehen, unterschiedlich zu verhalten. Die Variablen, die es zu bestimmen gilt, sind die tatsächliche Nenngeschwindigkeit der Maschine, die Reaktion des Antriebs auf eine Laständerung und was in den Sekunden nach einem Drahtbruch passiert.
Achten Sie darauf: eine angegebene Liniengeschwindigkeit, gemessen mit einer kurzen Matrizensequenz oder ohne montierte Endmatrize. Rechnet man die Pässe hinzu, die Stainless tatsächlich benötigt, kann die tatsächliche Geschwindigkeit um ein Drittel sinken, was die Wirtschaftlichkeit der gesamten Strecke verändert.
Halten Sie diese schriftlich fest, bevor Sie die Bestellung bestätigen:
- Nenngeschwindigkeit an der letzten Matrize, mit vollständigem Edelstahl-Durchgangsplan.
- Windendurchmesser, Oberflächenbeschaffenheit und Kühlanordnung.
- Emulsionsfluss pro Düsenposition, Sumpfvolumen und Temperaturregelbereich.
- Filterleistung und wie oft Elemente gewechselt werden.
- Spannungsgenauigkeit und Verhalten bei Beschleunigung und Verzögerung.
- Bremszeit nach einer Pause und jedes Mal die Länge des verschrotteten Kabels.
- Motorleistung und Antriebstyp pro Winde.
Passen Sie die Maschine an den Draht an, den Sie tatsächlich verkaufen
Stainless deckt ein breites Produktspektrum ab, und die Ziehmaschine, die für 4-mm-Befestigungsdraht geeignet ist, ist nicht diejenige, die für 0,15-mm-Geflechtdraht geeignet ist. Der fertige Durchmesser bestimmt die Ziehmethode, die Anzahl der Matrizen und die Aufnahme.
- Feder-, Seil- und Schlauchverstärkungsdrähte im Bereich von 0,2 bis 1,0 mm werden nass gezogen, mit einer langen Ziehfolge und leichten Durchgängen.
- Drahtgeflechte und Webdrähte benötigen mehr Rundheit und eine gleichmäßige Oberfläche als maximale Geschwindigkeit.
- Bei der Arbeit mit Kabeln und Litzenleitern ist die Spannungsstabilität empfindlich, da die Durchmesserschwankungen bereits beim Verseilen auftreten.
- Verbindungselemente, Schrauben und Formteile werden üblicherweise aus schwereren rostfreien Stäben gezogen, wobei Trockenziehen und Windenkühlung vorherrschen.
- Beim Schweißen von Draht werden Anforderungen an die Sauberkeit gestellt, wodurch die Filterung und die Schmierstoffchemie wieder in den Mittelpunkt der Entscheidung gerückt werden.
Bei all diesen Funktionen bleiben die oben genannten Funktionen gleich. Lediglich der Schwerpunkt verschiebt sich: Matrizen- und Kühlgeometrie für feinen Draht, Spannung und Aufnahme für aufgespulten Draht, Antriebs- und Windendesign für schwerere Stangen.
Das Ziehen von Edelstahldrähten ist weniger nachsichtig als das Ziehen von kohlenstoffarmen Drähten, und der Grund dafür ist eher metallurgischer als mechanischer Natur. Kaltverfestigung, Hitze an der Matrize und Oberflächenempfindlichkeit führen dazu, dass kleine Designentscheidungen zu sichtbaren Fehlern auf der Spule führen.
Zu den Funktionen, für die es sich lohnt, zu zahlen, gehören eine Tauchsenkkühlung, ein gefilterter und temperaturgesteuerter Schmiermittelkreislauf, präzise ausgerichtete Werkzeuge und Halter, eine echte Spannungskontrolle und eine Aufwicklung, die auf die Spule abgestimmt ist, die Ihre Kunden tatsächlich verwenden. Alles andere, einschließlich der Schlagzeilengeschwindigkeit, ist zweitrangig.
Gutes Zeichen: Ein Lieferant fragt nach Ihrer Materialqualität, Ihrem Enddurchmesser und Ihrem Spulentyp, bevor er eine Geschwindigkeit angibt. Dieses Gespräch ist der kürzeste Weg zu einer Maschine, die gut Edelstahl zieht, und es trennt normalerweise eine Linie, die Toleranzen einhält, von einer, die jede Schicht angepasst wird.