
Drahtziehtechnik
Funktion eines Kohlenstoffstahls Drahtziehmaschine
Reduzierung ist nur die Schlagzeile. Die eigentliche Arbeit erfolgt über fünf miteinander verbundene Funktionen, und bei Stahl mit hohem Kohlenstoffgehalt hat jede einzelne eine enge Toleranz, bevor der Draht bricht.
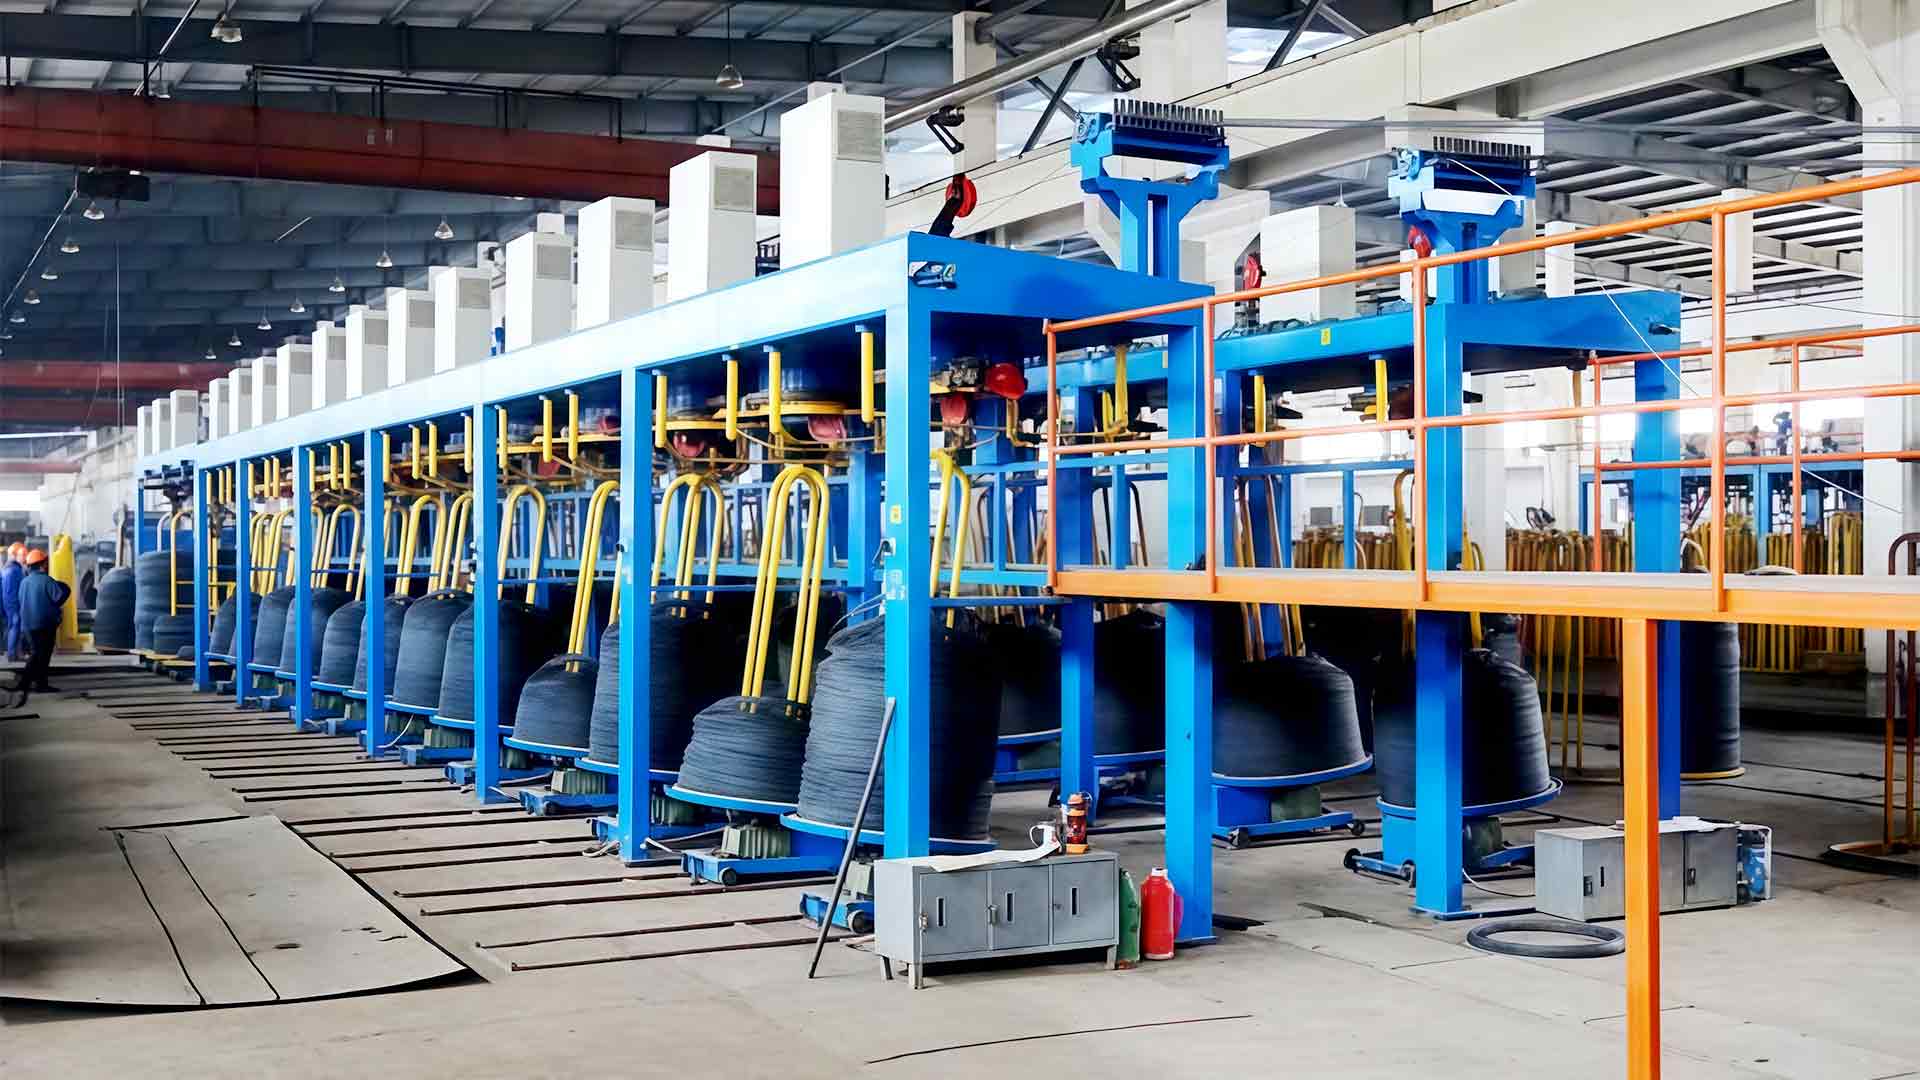
Ein 5,5 mm hoher Kohlenstoffstab erreicht die Ziehlinie mit einer feinen perlitischen Struktur und einer Zugfestigkeit von etwa 1.000 MPa. Neun Stöpsel später tritt es als 1,6-mm-Draht mit nahezu 1.900 MPa aus. Dem Stahl wurde nichts hinzugefügt; jedes zusätzliche Megapascal stammte aus Kaltumformung. Die Funktion der Maschine besteht darin, die Kaltumformung schnell genug durchzuführen, um profitabel zu sein, und sanft genug, damit der Draht dies übersteht.
Das ist die kurze Antwort. Die praktische Antwort ist eine Kette von Funktionen: Spule mit kontrollierter Gegenspannung abwickeln, Draht durch immer kleinere Matrizen ziehen, Wärme von Matrize und Winde ableiten, jede Winde auf der richtigen Geschwindigkeit halten, damit der Draht weder gedehnt noch durchhängt, und den fertigen Draht auf eine Spule oder Spule legen, ohne ihn zu beschädigen. Überspringen Sie eines davon und die anderen spielen keine Rolle mehr.
Die Reduzierung pro Durchgang ist die Zahl, die über alles nachgelagerte entscheidet: Matrizenlebensdauer, Windentemperatur, Motorgröße und das Paket, das Sie am Ende der Linie zusammenstellen können.
Die Kernfunktion, klar ausgedrückt
Die Funktion einer Drahtziehmaschine aus Kohlenstoffstahl besteht darin, die Querschnittsfläche des Drahtes zu verringern, indem er durch eine Reihe von Matrizen gezogen wird, von denen jede etwas kleiner als die andere ist, und dabei Spannung, Geschwindigkeit und Temperatur in jeder Phase zu kontrollieren.
Zwei physikalische Tatsachen bestimmen den gesamten Prozess. Erstens bleibt das Metallvolumen, das jeden Punkt pro Sekunde passiert, konstant. Wenn also die Fläche abnimmt, muss die Liniengeschwindigkeit steigen: Eine 20-prozentige Flächenreduzierung an einer Winde bedeutet, dass der Draht diese Winde etwa 25 Prozent schneller verlässt, als er hineingekommen ist. Zweitens erhöht die Kaltumformung die Zugfestigkeit und verringert die Dehnung. Sorten mit hohem Kohlenstoffgehalt verfestigen sich steil, was genau der Grund ist, warum sie gute Feder- und Litzendrähte ergeben und genau der Grund, warum die Maschine keinen großen Biss an einer einzelnen Matrize aushalten kann.
Der Mechanismus selbst ist unkompliziert, und wenn Sie zuerst die mechanische Komplettlösung sehen möchten, finden Sie auf unseren News-Seiten weitere Informationen wie eine Ziehmaschine rohes Metall in feinen Draht verwandelt . Was kommerziell wichtig ist, ist, dass jede nachgeschaltete Funktion die Fehler erbt, die vorgelagert gemacht wurden.
Reduktionsdurchgänge: Wo der Durchmesser gewonnen wird
Jede Matrize erfüllt eine Aufgabe: Sie schneidet eine kontrollierte Fläche ab, ohne einen Kratzer, einen ovalen Querschnitt oder einen Oberflächenriss zu erzeugen. Bei Drähten mit hohem Kohlenstoffgehalt liegt die Flächenreduzierung pro Durchgang typischerweise zwischen 12 und 22 Prozent, mit schwereren Durchgängen am vorderen Ende und leichteren Enddurchgängen am hinteren Ende. Der Anstellwinkel, die Lagerlänge und die Hartmetallqualität einer Matrize bestimmen, wie das Metall durch sie hindurchfließt. Ein verschlissenes Lager macht sich zunächst durch eine Durchmesserabweichung von wenigen Hundertstel Millimetern und dann durch einen Bruch bemerkbar.
Hier kommt es auf die Antriebsarchitektur an. Geradlinige Maschinen, bei denen jede Winde über einen eigenen Motor verfügt oder die einen Servo-Direktantrieb verwenden, halten das Geschwindigkeitsverhältnis zwischen benachbarten Winden fast genau ein, sodass der Draht tatsächlich gezogen und nicht geschleppt wird. Maschinen mit einem einzigen Motor und mechanischem Schlupf verlieren diese Präzision, wenn Riemen und Riemenscheiben verschleißen, und das Symptom ist eine ungleichmäßige Dehnung vom Spulenkopf bis zum Ende.
Kühlung und Schmierung: Wo Brüche verhindert werden
Fast die gesamte mechanische Arbeit beim Ziehen wird in Wärme umgewandelt, und diese tritt genau dort auf, wo der Schaden auftreten würde: an der Matrizenbohrung und an der Oberfläche der Winde. Draht mit hohem Kohlenstoffgehalt erreicht Werkzeugtemperaturen, die herkömmliche Schmiermittel zersetzen, selbst bei geringfügiger Reduzierung. Aus diesem Grund benötigt die Linie wassergekühlte Matrizenhalter, wassergekühlte Winden und ein Seifenpulver, das eher nach Schmelzpunkt und Filmstärke als nach dem Preis pro Kilogramm ausgewählt wird.
Ein Schmierungsversagen ist selten dramatisch. Es sieht aus wie eine etwas stumpfere Oberfläche, dann eine leichte Kerbe, dann ein Würfel, der Wochen früher aus der Toleranz herausgezogen wurde. Bei Drähten mit hohem Kohlenstoffgehalt kann der Übergang von „akzeptabel“ zu „gebrochen“ innerhalb einer einzelnen Spule erfolgen, weshalb es sich lohnt, den Kühlmittelfluss und den Seifenverbrauch nicht jeden Monat, sondern jede Schicht zu überprüfen.
Die Qualität des Werkzeugs ist die andere Hälfte der Gleichung. Die Hartmetallsorte, das Polieren der Bohrung und die Konzentrizität des Gehäuses entscheiden darüber, wie gleichmäßig sich die Ziehlast über den Kontaktbogen verteilt und wie lange die Matrize daher übersteht, bevor der Durchmesser abweicht.
Aufnahme und Spulen: Wo das Paket festgelegt wird
Alles, was vorgelagert ist, wird verschwendet, wenn der Draht mit losen Lagen, gekreuzten Windungen oder einer eingebauten Acht auf der Spule ankommt. Der Aufwickler muss eine leichte, gleichmäßige Spannung über das gesamte Paket halten, der Ziehgeschwindigkeit folgen, während sich die Spule füllt, und anhalten, ohne den Draht zu ruckeln. Ein Draht mit hohem Kohlenstoffgehalt hat nur noch wenig Dehnung, um ein Reißen zu absorbieren, so dass ein schlecht abgestimmter Tänzer oder Akkumulator normalerweise die gesamte Spule kostet.
Das Maschinenformat ändert die Art und Weise, wie dies geschieht. Die Spulenaufnahme eignet sich für Draht, der die nachgeschalteten Leitungen automatisch versorgt, während Umkehr- und Pflaumenblütenwickler Spulen für die Stapelverarbeitung und den Versand produzieren. Bei feineren Größen sorgt ein Elefantenrüsselwickler für ein engeres, gleichmäßigeres Paket mit weniger manuellen Eingriffen.
High Carbon versus Low Carbon: Was sich tatsächlich ändert
Die Maschine ähnelt einer kohlenstoffarmen Linie. Die Einstellungen und unterstützenden Geräte tun dies nicht.
| Parameter | Kohlenstoffarm (0,08 bis 0,25 Prozent C) | Hoher Kohlenstoffgehalt (0,60 bis 1,00 Prozent C) |
|---|---|---|
| Typische eingehende Rute | 5,5 bis 8,0 mm | 5,5 bis 6,5 mm |
| Flächenreduzierung pro Durchgang | 20 bis 30 Prozent | 12 bis 22 Prozent |
| Pässe, um die endgültige Größe zu erreichen | 3 bis 6 | 8 bis 14 |
| Vorbereitende Vorbereitung | Normalerweise nichts außer Entkalken | Patentierung auf feinen Perlit |
| Kühlbedarf | Mäßig | Kontinuierliche, wassergekühlte Matrizenhalter und Winden |
| Änderung der Zugfestigkeit | Bescheidener Aufstieg | Etwa 1.000 MPa bis 1.800 oder 2.200 MPa |
| Kosten einer Pause | Kurzer Stillstand, Draht neu eingefädelt | Spule verschrottet oder Draht abgeschnitten und abgeschweißt |
Spezifikationspunkte, die es wert sind, notiert zu werden
Wenn zwei Maschinen die gleiche Würfelanzahl und die gleiche Höchstgeschwindigkeit angeben, liegen die Unterschiede im Detail. Fordern Sie diese schriftlich an:
- Capstan-Kühlmethode und ob wassergekühlte Matrizenhalter Standard oder eine Option sind
- Anzahl der Capstans, individueller Motorantrieb oder Servo-Direktantrieb und die garantierte Genauigkeit des Geschwindigkeitsverhältnisses zwischen ihnen
- Der Nenndurchmesser der Einlassstange und der Reduktionsplan, nach dem die Maschine konstruiert wurde, sind kein allgemeiner Maximalwert
- Aufnahmetyp, maximales Paketgewicht und Spannungsbereich, da ein 500-kg-Paket und ein 1.250-kg-Paket unterschiedliche Projekte sind
- Kompatibilität der Abwickelvorrichtung mit dem Spulengewicht, das Sie tatsächlich kaufen, einschließlich der Frage, ob eine Spannungsabwickelvorrichtung oder eine Überkopfabwickelvorrichtung vom Typ Flip erforderlich ist
- Die Ersatzteile befinden sich auf Matrizen, Windenringen und Schmierpulver, da eine Leitung mit hohem Kohlenstoffgehalt alle drei schneller verbraucht als eine Leitung mit niedrigem Kohlenstoffgehalt
Käufer vergleichen geradlinige Drahtziehmaschinen sollten jeden Lieferanten bitten, einen Reduzierungsplan für seinen eigenen eingehenden Stab- und Fertigdurchmesser zu erstellen. Ein Zeitplan, der für das Produkt einer anderen Person erstellt wurde, ist kein Beweis für irgendetwas.
Wohin der Draht nach dem Ziehen führt
Die oben genannten Funktionen werden vom Produkt festgelegt, nicht vom Maschinenkatalog. Zu den häufigsten Reisezielen mit hohem CO2-Ausstoß gehören:
- Federdraht für Aufhängungs-, Matratzen- und Industriefedern, üblicherweise aus Kohlenstoffqualitäten von 0,60 bis 0,80 Prozent
- Spannbetonlitzen und PC-Drähte, bei denen eine gleichmäßige Zugfestigkeit über die gesamte Länge wichtiger ist als die letzten 50 MPa
- Reifenwulst-, Schlauch- und Gürtelverstärkungsdraht, auf feine Größen mit enger Durchmessertoleranz gezogen
- Seil- und Kabeldrähte, bei denen die Oberflächenbeschaffenheit mehr über die Ermüdungslebensdauer entscheidet als die Zugfestigkeit
- Zäune und Allzweckdraht mit hohem Kohlenstoffgehalt, bei dem die Tonnen pro Schicht die Oberflächenbeschaffenheit überwiegen
Warnschilder in der Werkstatt
Eine Leitung mit hohem Kohlenstoffgehalt kündigt normalerweise ein Problem an, bevor sie ausfällt. Durchmesserdrift ohne Geschwindigkeitsänderung deutet auf Werkzeugverschleiß hin. Eine steigende Capstan-Temperatur bei normalem Ausgang deutet auf den Kühlkreislauf und nicht auf den Stahl hin. Die Dehnungsstreuung zwischen Kopf und Ende einer Spule weist auf eine Spannungskontrolle hin. Das richtige Lesen dieser drei Signale ist der größte Unterschied zwischen einer stabilen und einer reaktiven Leitung.
Kompensieren Sie eine verschlissene Matrize niemals durch Erhöhen der Aufwickelspannung oder der Fadengeschwindigkeit. Beide erhöhen die Belastung des nächsten Würfels und verkürzen seine Lebensdauer in einer Kettenreaktion, die im ungünstigsten Moment mit einem Bruch endet.
Zeichnen Sie die Reduzierung pro Durchgang, die Intervalle für den Werkzeugwechsel und die Spindeltemperaturen in jeder Schicht auf. Innerhalb weniger Wochen haben Sie eine Ausgangsbasis, die Abweichungen sichtbar macht, Stunden bevor eine Spule verloren geht.
Letztendlich handelt es sich bei der Funktion nicht um eine Liste von Merkmalen auf einem Spezifikationsblatt. Eine Drahtziehmaschine aus Kohlenstoffstahl verdient ihren Platz auf der Linie, indem sie einen Reduktionsplan für Tausende von Tonnen einhält: Vorschub mit gleichmäßiger Spannung, Kühlung von Matrize und Winde, Einhaltung aller Winden und Lieferung eines Pakets, das der nächste Prozess ohne Nacharbeit verwenden kann. Maschinen, die dies tun, sind leise, vorhersehbar und leicht zu ignorieren. Maschinen, bei denen dies nicht der Fall ist, werden im Ausschussbericht angezeigt, lange bevor sie im Ausfallzeitbericht erscheinen.