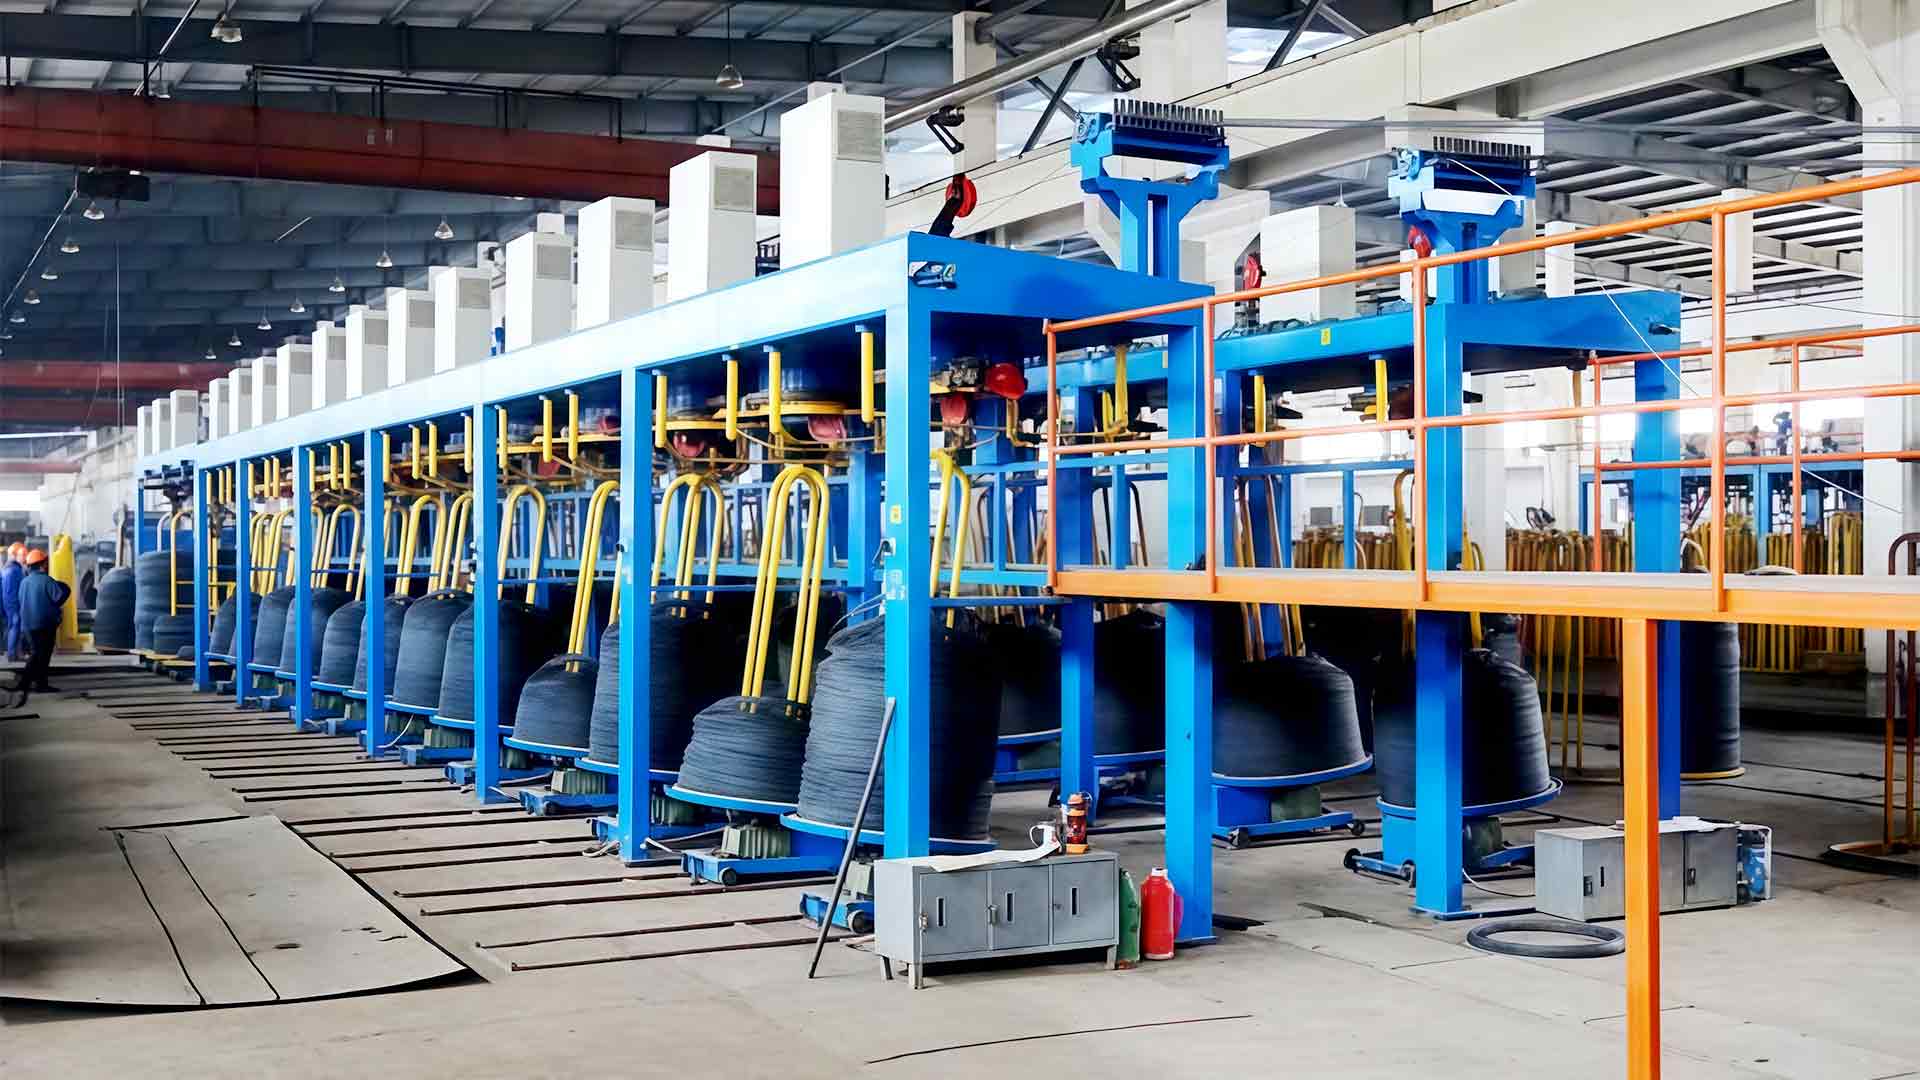

Wenn Sie am Ende einer Schicht durch eine Zeichenwerkstatt gehen, können Sie in der Regel erkennen, wie eine Linie mit hohem Kohlenstoffgehalt läuft, bevor jemand das Bedienfeld öffnet. Das Schmiermittel ist immer noch klar, die vom Aufwickler kommenden Pakete sind fest und gleichmäßig und es gibt keine bläuliche Sprühtrocknung um die Matrizenhalter herum. Eine Maschine kann schnell laufen und trotzdem ausfallen. Diese Kluft zwischen Geschwindigkeit und Leistung wird in keiner Broschüre erfasst.
Wir bauen seit langem Zeichengeräte in Wuxi. Das Unternehmen, aus dem Jinding Technology wurde, entstand in den 1990er Jahren aus einer kleinen Familienwerkstatt, und die Maschinen, die wir heute ausliefern, tragen noch immer Erkenntnisse aus diesen ersten Installationen mit, und mittlerweile sind mehr als 550 Linien in über 40 Ländern im Einsatz. Im Folgenden erklären wir Kunden, die sich für eine Nassschnur mit hohem Kohlenstoffgehalt entscheiden oder versuchen, mehr aus der bereits auf dem Boden stehenden Linie herauszuholen, über die Leistung.
Warum Draht mit hohem Kohlenstoffgehalt eher eine Nassleitung erfordert
Der Stab mit hohem Kohlenstoffgehalt kommt patentiert bei der Maschine an: eine feine perlitische Struktur, eine im Drahtwerk abgestimmte Zugfestigkeit und eine dünne Trägerbeschichtung aus Messing oder Phosphat, die aus einem einzigen Grund besteht – um das Schmiermittel an der Matrize zu halten. Alles, was die Ziehlinie von diesem Punkt an tut, ist eine Verhandlung mit der Kaltverfestigung. Jeder Durchgang wandelt die Zugkraft in Wärme und Versetzungsdichte um, sodass der Draht stärker, weniger duktil und deutlich weniger nachgiebig wird.
Bei 0,8 % Kohlenstoff und mehr geht diese Fehlertoleranz schnell zur Neige. Führen Sie eine Reduzierung über das hinaus, was die Struktur absorbieren kann, und der Fehler tritt nicht immer dort auf, wo Sie ihn erwarten würden. Es taucht später als zentraler Bruch, als Becher-und-Kegel-Bruch an der Winde oder als Zugergebnis auf, das drei Tage nach dem Verpacken des Coils aus dem Fenster des Kunden verschwindet.
Das Nassziehen ist die Antwort der Industrie auf das Hitzeproblem. Durch das Fluten von Blöcken und Matrizen mit Schmiermittel wird die Wärme viel schneller abgeführt, als es Luft jemals könnte. Aus diesem Grund halten Nassmaschinen 1.000 m/min und mehr aus, während Trockenleitungen zurückgedrängt werden müssen. Der Kühlkreislauf ist jedoch nur so gut wie die Disziplin, die ihn umgibt. Wenn die Schmierstofftemperatur fünf Grad über den Sollwert steigt, sinkt die Filmfestigkeit, die Reibung steigt und die zusätzliche Wärme gelangt direkt zurück in den Draht. An der Maschine hat sich nichts geändert, wohl aber an der Leistung.
Die Hebel, die tatsächlich Leistung bewegen
Stichplan und Reduzierung pro Würfel
Nichts prägt Ergebnisse mit hohem Kohlenstoffgehalt mehr als die Reduktionssequenz. Ein Zeitplan, der für unlegierten Stahl geeignet ist – großzügige Schnitte, wenige Matrizen – wird Draht mit hohem Kohlenstoffgehalt vor dem dritten Block brechen. Die meisten Nasslinien für diese Aufgabe arbeiten im Bereich der Flächenreduzierung von 15–25 % pro Durchgang und verjüngen sich zu den Fertigwerkzeugen hin, wo Oberflächenqualität und Durchmessertoleranz wichtiger sind als die Volumenreduzierung. Anstellwinkel, Lagerlänge und Rückspannung gehören zur gleichen Berechnung; es handelt sich nicht um unabhängige Einstellungen.
Schlupfkontrolle zwischen Blöcken
Bei Slip-Type-Maschinen wird der Draht etwas schneller gezogen als die Winde, die er verlässt, und dieser kleine Unterschied sorgt dafür, dass die Schnur unter Spannung bleibt. Hier häufen sich auch Fehler: Eine Abweichung von zwei Prozent in einem Block führt überall stromabwärts zu Matrizenverschleiß, außerdem bemerkt der Kunde eine Ovalität, bevor wir sie bemerken. Einzeln angetriebene und elektronisch gesteuerte Servo-Direktantriebsblöcke verdienen ihren Preis bei kohlenstoffintensiver Arbeit genau deshalb, weil das Drehzahlverhältnis erhalten bleibt und nicht mit der Last und der Temperatur schwankt.
Kühlung, Schmierung und Filterung
Nassschmiermittel sind Arbeitsflüssigkeiten und kein geeignetes Kühlmittel. Konzentration, pH-Wert, Verseifungswert und vor allem der Feinanteil entscheiden darüber, ob ein Film den Druck an der Düse übersteht. Die Temperatur ist die Variable, auf die wir am meisten achten. In den meisten Betrieben ist 35–45 °C der Bereich, in dem sich der Film vorhersehbar verhält, und ein Plattenwärmetauscher mit einer guten Absetz- und Filterschleife hält diesen Bereich weitaus zuverlässiger, als einfach mehr Schmiermittel hinzuzufügen, wenn sich die Dinge heiß anfühlen.
Direkt dahinter stehen drei weitere Faktoren, die am häufigsten als nachträgliche Einfälle behandelt werden:
- Die Praxis — Hartmetallsorte, Anstellwinkel und Lagerlänge auf den Draht abgestimmt, wobei Diamantmatrizen den feinsten Größen vorbehalten sind.
- Spannungs- und Schleifenkontrolle — Eine konstante Abwickelspannung stoppt Durchmesserveränderungen, bevor sie beginnen.
- Aufwickeln und Aufspulen — genug Spannung für ein festes Paket, nie so viel, dass der Draht auf der Trommel nachgibt.
- Zustandsüberwachung — Kühlmitteldruck, Matrizentemperatur und Brucherkennung sagen Ihnen mehr über die Leistung als jede Geschwindigkeitsanzeige.
Leistungsbenchmarks auf einen Blick
Die folgenden Bänder sind das, was wir auf gesunden, kohlenstoffreichen Nasslinien sehen. Betrachten Sie sie als Eröffnung eines Gesprächs über eine bestimmte Güteklasse, Beschichtung und einen Enddurchmesser, nicht als universelle Spezifikation.
| Parameter | Typische Arbeitsband | Was es antreibt |
|---|---|---|
| Durchmesser der Einlassstange | 5,5 – 8,0 mm | Anzahl der Matrizen und Gesamtlänge der Maschine |
| Flächenreduzierung pro Durchgang | 15 – 25 %, am Ende verjüngend | Es besteht die Gefahr zentraler Explosionen und Brüche in der Spulenmitte |
| Zeichengeschwindigkeit | 600 – 1.200 m/min | Leistung pro Schicht, abgeglichen mit der Kühlleistung |
| Temperatur des Nassschmiermittels | 35 – 45 °C | Filmfestigkeit und Lebensdauer |
| Zwischen Blöcken gleiten | 2 – 6 % bei Slip-Typ-Maschinen | Verschleißrate und Oberflächenbeschaffenheit der Matrize |
| Aufnahmespannung | Kleinster Wert, der noch ein festes Paket bildet | Packungsdichte und Drahtgeradheit |
| Bruchrate | Unterhalb einer Unterbrechung pro zehn gezogenen Tonnen | Die einzige ehrliche Leistungsangabe auf dem Blatt |
Der größte Vorteil besteht darin, die Maschine an die jeweilige Aufgabe anzupassen und nicht an die angegebene Höchstgeschwindigkeit. Bei moderaten Losgrößen und knapper Stellfläche ist eine kompakte horizontale Anordnung oft sinnvoller als ein langer Schwerlastblock.
 Horizontale Wassertank-Drahtziehmaschine für kompakte Layouts Eine horizontale Wassertank-Drahtziehmaschine mit zirkulierendem Kühlmittel und einfacherer Wartung, geeignet für mittlere Chargen mit begrenzter Stellfläche. Produkt anzeigen →
Wo Leitungen stillschweigend an Leistung verlieren
Die Leistung bricht selten ein. Es erodiert. Eine Linie, die im Frühjahr 1.050 m/min lief, läuft im Herbst auf 900 m/min, und niemand kann den Tag nennen, an dem sie sich geändert hat. Unserer Erfahrung nach beginnt das Rutschen normalerweise an einer von vier Stellen: Die Temperatur des Schmiermittels steigt schleichend an, wenn sich die Umgebungsbedingungen ändern, der Differenzdruck des Filters steigt unbemerkt an, die Nuten der Winde verschleißen und weisen ein etwas anderes Profil auf oder ein Matrizenkasten wurde einmal zu oft nachjustiert.
Achten Sie auf: Pakete, die sich warm anfühlen, wenn sie von der Aufwicklung abgenommen werden, ein schwacher verbrannter Geruch in der Nähe der Endblöcke oder Durchmessermesswerte, die über eine Spule wandern, anstatt zu springen. Alle drei weisen auf Hitze und Reibung hin, lange bevor sie als Brüche sichtbar werden.
Wenn eine Linie kaputt geht, lässt sich die Ursache in der Regel finden und die Behebung ist fast immer günstiger als die Produktionszeit, die sie kostet. Wir führen eine praktische Komplettlösung durch die Probleme, die beim Betrieb einer Drahtziehmaschine auftreten Aus genau diesem Grund, und das meiste, was darin steht, stammt aus Kundengesprächen und nicht aus einem Lehrbuch.
Der Zustand verdient eine eigene Erwähnung, da er die am kostengünstigsten zu kontrollierende Variable und die am schnellsten zu verschlechternde Variable ist. Ein abgebrochenes Lager, eine polierte Druckfläche oder ein Anstellwinkel, der nicht mehr zur Beschichtung passt, verursacht mehr Ausschuss, als der Austausch einer Matrize jemals kostet. Wenn man für jede Produktfamilie einen passenden Satz Hartmetallmatrizen bereithält und sie nach gemessener Bohrung und nicht nach Bauchgefühl aussortiert, wird im Stillen alles andere auf der Linie geschützt.
Wolframkarbid-Drahtziehmatrizen für präzises Ziehen Präzisionsmatrizen aus Wolframkarbid tragen dazu bei, die Maßhaltigkeit und Oberflächengüte des Drahtes aufrechtzuerhalten und gleichzeitig dem Druck und der Reibung beim Ziehen standzuhalten. Produkt anzeigen → Auch die Plattform darunter spielt eine Rolle, und zwar auf eine leisere Art und Weise, als die meisten Käufer erwarten. Schwere Dauerbelastungen mit hohem Kohlenstoffgehalt belohnen eine Maschine mit einem großzügigen Schmiermittelvolumen, steifen Blöcken und Antrieben, die das Übersetzungsverhältnis unter Last halten – die Art von Nassblock, der dafür gebaut ist, drei Schichten zu laufen, ohne dass die Einstellungen schwanken. Eine kleinere, stabilere Produktion gelingt oft besser mit einem strafferen, einfacheren Rahmen, der leicht zu warten und schnell umzurüsten ist.
Nasswassertank-Drahtziehmaschine mit kontinuierlicher Kühlung Eine Nassdrahtziehmaschine, die kontinuierlich Kühlmittel aufbringt, um Reibung und Werkzeugverschleiß zu reduzieren und gleichzeitig die Oberflächengüte und eine gleichbleibende Drahtqualität zu gewährleisten. Produkt anzeigen → Auszahlung und Aufnahme sind Teil der Zeichnungslinie
Ein Zeichenblock läuft nicht isoliert, so gut er auch sein mag. Durch die Abwickelung wird die Gegenspannung eingestellt, und eine Spule, die sich in Stößen abwickelt, zeigt sich als Durchmesserstreuung, die durch keinen Werkzeugplan korrigiert werden kann. Der Aufwickler entscheidet über die Paketqualität, und eine schlecht eingestellte Spule glättet den Draht, der die letzte Matrize perfekt rund hinterlassen hat.
An diesen beiden Enden verbringen wir genauso viel Zeit wie am Block selbst. Um die Spannung beim Abwickeln des Coils konstant zu halten, gibt es Überkopf-Abwickelgerüste vom Typ Flip und spannungsgesteuerte Gerüste. Es gibt Spuler, Pflaumenblütenrahmen und Elefantenrüsselwickler, um fertigen Draht wegzuräumen, ohne ihn zu verdrehen. Wenn uns ein Kunde mitteilt, dass seine Linie „an manchen Tagen besser läuft als an anderen“, liegt die Antwort häufiger in der Auszahlung als in der Matrize.
„Eine Linie, die 1.200 m/min läuft und zweimal pro Schicht ausfällt, ist langsamer als eine, die 900 m/min läuft und nie anhält. Wir würden lieber die zweite Linie verkaufen.“
Das ist die Ansicht unserer eigenen Inbetriebnahmeingenieure und es ist ein nützlicher Filter beim Lesen von Spezifikationen. Das komplette Sortiment Drahtziehlinien und unterstützende Ausrüstung, die wir bauen ist rund um diese Idee organisiert, vom Abwickeln über das Ziehen bis zum Aufspulen und Verpacken.
Eine Checkliste, die es wert ist, ins Werk mitgenommen zu werden
- Fordern Sie einen Prüfplan an, der für Ihre Güteklasse, Beschichtung und Ihren Enddurchmesser erstellt wurde – keinen generischen Plan, der von einem anderen Produkt übernommen wurde.
- Bestätigen Sie den Kühlkreislauf: Wärmetauscherkapazität, Tankvolumen, Filtergrad und Art der Entfernung von Feinpartikeln.
- Beobachten Sie, wie die Maschine mindestens eine Stunde lang mit Nenndrehzahl läuft, und spüren Sie dann selbst die Temperatur des Schmiermittels.
- Überprüfen Sie die Nuten der Antriebsrolle und die Matrizenkästen einer Gebrauchtmaschine, bevor es um den Preis geht.
- Bruchrate und Durchmessertoleranz schriftlich festhalten; Diese beiden Zahlen geben die Leistung an, die Sie tatsächlich kaufen.
- Planen Sie die Inbetriebnahme mit den Leuten, die die Linie betreiben, und nicht nur mit dem Management. Das Setup-Wissen ist Teil der Leistung.
Wie eine gute Leistung am Ende aussieht
Die Leistung beim Nassziehen mit hohem Kohlenstoffgehalt ist nicht allein eine Eigenschaft der Maschine. Das passiert, wenn ein vernünftiger Stichplan auf eine stabile Kühlung, sauberes Schmiermittel, gut aufeinander abgestimmte Matrizen und eine Aufnahme trifft, die nicht gegen den Block stößt. Richten Sie diese aus und die Geschwindigkeitszahl stellt sich von selbst ein. Wenn man sie falsch versteht, kann keine noch so große Pferdestärke es verbergen.
Das Erfreuliche daran ist, dass fast alles davon messbar und das meiste davon an einer bestehenden Linie anpassbar ist. Wenn Sie neue Geräte spezifizieren oder versuchen, die Leistung einer Maschine wiederherzustellen, die in den letzten zwei Jahren stillschweigend langsamer geworden ist, gehen wir immer gerne mit Ihnen die Zahlen durch – normalerweise beginnen wir mit der einfachsten Frage von allen: Was steht in Ihrem Ausfallprotokoll?
Eine Gewohnheit, die es wert ist, beibehalten zu werden: Protokollieren Sie die Schmierstofftemperatur, die Anzahl der Brüche und die durchschnittliche Liniengeschwindigkeit für jede Schicht einen Monat lang. Die Trendlinie verrät Ihnen mehr über die tatsächliche Leistung als jeder einzelne Testlauf jemals.