
Feldnotizen · Drahtziehen
Die stille Disziplin einer vollautomatischen geradlinigen Drahtziehmaschine
Eine Linie, die 5,5 mm Stangen auf 1,0 mm herunterzieht, ohne dass jemand darüber steht, ist kein Wunderwerk der Automatisierung. Es handelt sich um eine lange Kette kleiner Vereinbarungen zwischen Motor, Werkzeug, Schmierstoff und Bediener, und jeder einzelne von ihnen muss sich bei jedem Durchgang daran halten.
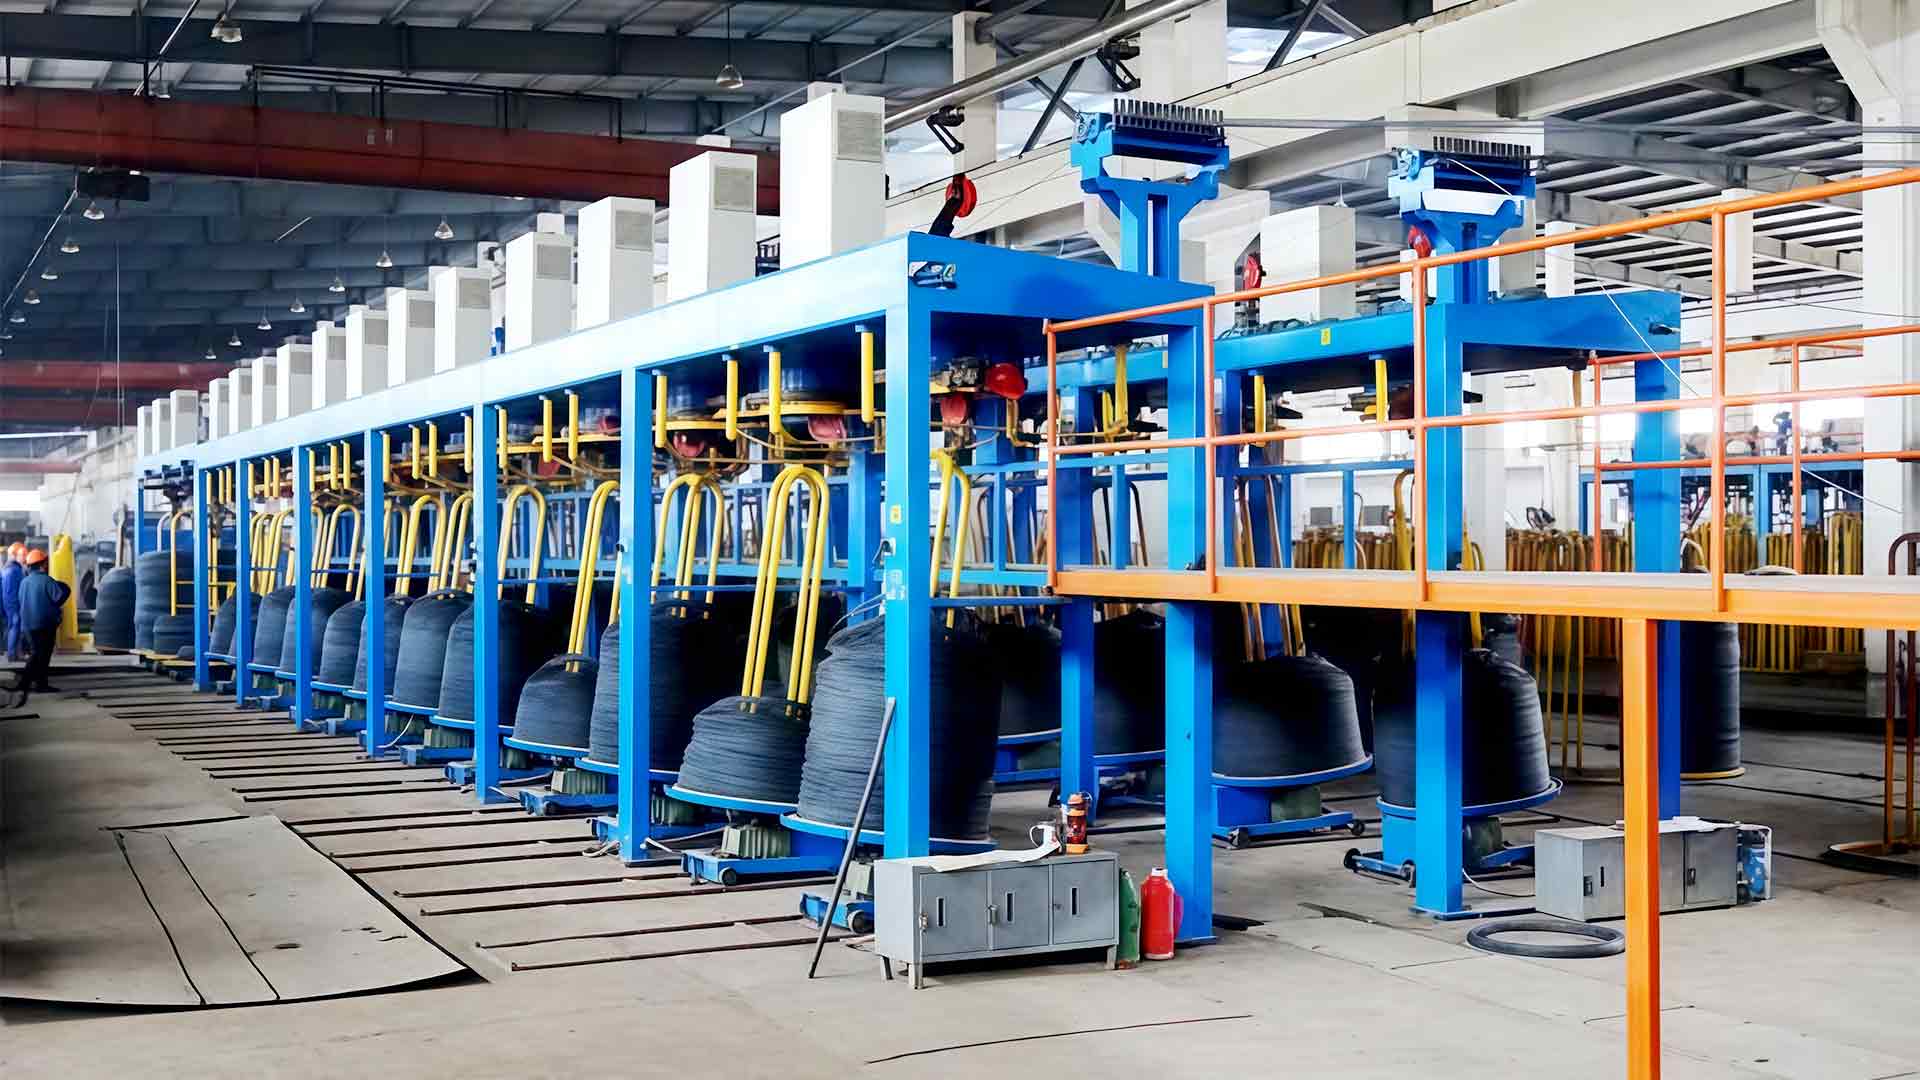
Wenn Sie frühmorgens durch ein Drahtwerk gehen, können Sie den Unterschied hören. Eine halbautomatische Linie kündigt sich an: Schritte, das Klirren eines Spulenwechsels, eine Pause, während sich ein Spannarm beruhigt. Eine vollautomatische Geradeausmaschine klingt fast langweilig. Die Auszahlung dreht sich. Die Winden summen im Takt. Der Aufwickler wickelt eine Spule auf, die in vierzig Minuten voll ist, und tauscht sich dann selbst aus. Es passiert nichts Dramatisches, und das ist genau der Punkt.
Seit 2010 bauen wir in Wuxi Drahtziehanlagen. Die Wurzeln dieses Gewerbes reichen weit zurück, und die Lehre hat sich nicht geändert. Durch die Automatisierung werden dem Prozess keine Fähigkeiten entzogen. Es verlagert das Fachwissen aus den Händen des Bedieners in die Gestaltung der Linie. Im Rest dieses Artikels geht es darum, was dieser Umzug eigentlich beinhaltet.
Was „vollautomatisch“ wirklich bedeutet
Der Ausdruck wird in Ausrüstungskatalogen lose verwendet. Bei einer geradlinigen Maschine sollte es etwas Bestimmtes bedeuten: Der Faden verwaltet seine eigene Spannung, sein eigenes Geschwindigkeitsverhältnis und seine eigenen Stopps, vom ersten Durchgang bis zur fertigen Spule.
Das hängt normalerweise von vier technischen Entscheidungen ab. Jede Winde erhält einen eigenen Antrieb, anstatt sich eine einzelne Welle zu teilen, sodass das Geschwindigkeitsverhältnis zwischen den Durchgängen elektronisch angepasst werden kann, anstatt durch die Getriebegeometrie festgelegt zu werden. Die Spannung zwischen den Durchgängen wird kontinuierlich gemessen und korrigiert, nicht einmal eingestellt und auf etwas gehofft. Rezepte werden gespeichert, sodass der Wechsel von einem Produkt zum anderen ein Bildschirm- und Werkzeugwechsel und kein handschriftlicher Durchlaufplan ist. Und die Linie weiß, wie man stoppt: Bei einem Drahtbruch stoppt sie sauber und teilt Ihnen mit, welche Werkzeugposition ausgefallen ist.
- Unabhängige Antriebe an jeder Winde, mit geschlossener Spannungsregelung zwischen den Durchgängen.
- Gespeicherte Rezepte für jedes Produkt, sodass Nachbestellungen identisch ablaufen.
- Synchronisierte Auszahlung und Aufnahme , sodass die Leinenspannung einmalig aufgebaut und gehalten wird.
- Fehlerspeicher , wodurch ein Bruch von einem Argument in einen Datenpunkt umgewandelt wird.
Die Auszahlung ist nicht glamourös. Es bedeutet weniger Brüche bei kleinen Durchmessern, eine bessere Konzentrizität, weniger Ausschuss am Anfang einer Spule und einen Bediener, der seine Schicht damit verbringt, auf die Qualität statt auf die Maschine zu achten.
 Integriertes Direktdrahtziehmaschinensystem Das kompakte integrierte System kombiniert Abwickeln, Aufwickeln, Matrizen, Schmierung, Spannungskontrolle und Ziehen, um Kohlenstoffstahl-, Edelstahl-, Messing- und Kupferdraht mit weniger manueller Handhabung zu ziehen. Produkt anzeigen →
Wenn Sie zuerst den mechanischen Hintergrund erfahren möchten, haben unsere Ingenieure eine Erklärung in einfacher Sprache verfasst wie ein einzelner Durchgang zum Zeichnen einer geraden Linie tatsächlich funktioniert , vom Matrizenanstellwinkel bis zum Spillgriff. Es lohnt sich, zehn Minuten vor jedem Spezifikationsgespräch zu verbringen.
Anatomie einer Linie: Auszahlung, Zeichnung, Aufnahme
Eine Zeichenlinie wird normalerweise durch ihre Hauptmaschine beschrieben, aber die meisten Probleme liegen an den Rändern. Der Abwurf entscheidet darüber, ob die Rute ruhig oder kämpferisch ankommt. Der Aufwickler entscheidet darüber, ob der fertige Draht aufgeräumt oder verheddert herauskommt. Dazwischen erledigt die Zeichenabteilung die Arbeit, über die alle reden.
| Bühne | Was es bewirkt | Wo Linien verloren gehen |
|---|---|---|
| Auszahlung | Füttert die Rute mit geringer, kontrollierter Spannung | Verhedderung, Bremswiderstand, schlechte Spulengeometrie |
| Zeichnen | Reduziert den Durchmesser Durchgang für Durchgang durch Hartmetallmatrizen | Ungleichmäßige Untersetzung, verschlissene Matrizen, Spillschlupf |
| Schmierung und Kühlung | Hält die Temperatur von Düse und Winde konstant | Trockene Matrizen, verstopfte Düsen, falsche Schmiermittelsorte |
| Aufnahme | Wickelt den fertigen Draht mit der passenden Spannung auf | Querverwerfungen, weiche Spulen, treibende Spannung |
Bei der Stellfläche ist oft der Gewinn die Einschränkung. Ein herkömmliches Überkopfgestell benötigt Kopffreiheit und einen freien Schwung; Stattdessen wird die Spule durch eine klappbare Überkopfabwicklung in Position gebracht, was wichtig ist, wenn die Linie in einer bestehenden Halle und nicht in einem neuen Gebäude untergebracht ist. In jedem Fall ist die Konstruktionsfrage dieselbe: Kann die Stange mit gleichmäßiger, geringer Spannung und ohne seitlichen Zug in die erste Matrize eindringen?
Abstimmung der Maschine auf das Material
Das Material wählt die Maschine, nicht umgekehrt. Dies ist das häufigste Missverständnis, das uns bei Anfragen begegnet, und es lohnt sich, es auszuräumen, bevor etwas anderes besprochen wird.
Kohlenstoffarmer Stahl: das funktionierende Rückgrat
Massendraht mit niedrigem Kohlenstoffgehalt für Nägel, Maschendraht, Zäune und Bindungen wird trocken gezogen, da die Oberfläche trockenes Schmiermittel in die Matrize transportieren kann und die Wirtschaftlichkeit Geschwindigkeit und lange Durchläufe begünstigt. Eine gut abgestimmte Maschine dieses Typs hält stundenlang einen stabilen Durchlaufplan aufrecht, und die Hauptaufgabe des Bedieners besteht eher in der Werkzeuginspektion und der Spulenlogistik als in Eingriffen.
Gerade Drahtziehmaschine aus kohlenstoffarmem Stahl Geradlinige Maschine zum Trockenziehen von kohlenstoffarmem Stahldraht, entwickelt zur Reduzierung des Durchmessers bei gleichzeitiger Beibehaltung von Festigkeit und Konsistenz für Netz-, Zaun- und Bindungsanwendungen. Produkt anzeigen → Rostfreie und andere empfindliche Oberflächen
Edelstahl und viele der feinen Drähte, die beim Weben oder bei Kabelarbeiten verwendet werden, lassen sich besser durch Nassziehen in einer Wassertankmaschine bearbeiten, bei der Matrize und Draht vollständig eingetaucht sind. Die Flüssigkeit leitet die Wärme ab, hält die Oberfläche sauber und sorgt für realistische, feinere Durchgänge. Der Versuch, diese Materialien trocken zu ziehen, macht sich in der Regel durch Kratzer, Werkzeugabnutzung oder unerklärliche Brüche in den letzten beiden Durchgängen bemerkbar.
Beschichteter und zusammengesetzter Draht
Mit Aluminium ummantelte Stahl- und ähnliche Verbundleiter erfordern sanftere Reduzierungen und eine sorgfältige Matrizengeometrie, da der Mantel weicher als der Kern ist und sich anders verformt. Der Durchlaufplan muss die äußere Schicht schützen und gleichzeitig den Kern reduzieren.
Eine Pause, die sich lohnt. Wenn ein Lieferant eine trockene Geradeausmaschine für Edelstahl anbietet, ohne nach Oberflächenbeschaffenheit, Schmiermittel und endgültiger Anwendung zu fragen, handelt es sich bei dem Angebot um einen Preis und nicht um eine technische Antwort. Fragen Sie, was in Durchgang vier passiert.
Unser eigenes geradliniger Drahtziehbereich erstreckt sich über Maschendraht, kohlenstoffarme, aluminiumbeschichtete und schwere Trockenanwendungen, gerade weil der gleiche Rahmen nicht für jedes Material geeignet ist.
Die Zahlen, über die es sich zu streiten lohnt
Der größte Teil des Verhaltens einer Ziehlinie wird auf dem Papier im Stichplan festgelegt. Wenn uns ein Kunde eine Spezifikation schickt, sind dies die Zahlen, die wir gemeinsam durcharbeiten, bevor eine einzelne Komponente ausgewählt wird.
- Einlass- und Auslassdurchmesser , zuzüglich des Toleranzbandes, das stromabwärts tatsächlich von Bedeutung ist.
- Ermäßigung pro Durchgang , typischerweise im Bereich von 18 bis 25 Prozent Flächenreduzierung für kohlenstoffarme Arbeiten, angepasst an die Duktilität des Materials.
- Matrizenfolge und Annäherungswinkel , einschließlich Hartmetallsorte und erwarteter Matrizenlebensdauer zwischen den Poliervorgängen.
- Kühlleistung , dimensioniert für den schlimmsten Sommernachmittag und nicht für den durchschnittlichen Tag.
- Motorgröße und Drehzahlbereich , mit der tatsächlichen Produktionsgeschwindigkeit, nicht mit dem Broschürenmaximum.
- Spoolformat und Handhabung , denn eine schnelle Maschine, die alle zwanzig Minuten für einen Spulenwechsel anhält, ist nicht schnell.
In unserer Werkstatt gibt es ein Sprichwort: Eine Ziehlinie fällt selten bei voller Geschwindigkeit aus. Es scheitert an der Umstellung, wenn alle in Eile sind.
Deshalb betrachten wir die Umrüstreihenfolge als Konstruktionsmerkmal. Quersteigung, Spulenklemmung, Drahtklemmung und die Bremsrampe bestimmen alle, ob ein Spulenwechsel vierzig Sekunden oder vier Minuten dauert, und dieser Unterschied macht sich über drei Schichten hinweg bemerkbar.
Inbetriebnahme und die lange Mitte des Eigentums
Der interessante Teil des Eigentums beginnt, nachdem die Maschine festgeschraubt ist. Ausrichtung, Ebenheit des Fundaments, Einfahren der Matrizen und Bedienerschulung entscheiden darüber, ob der erste Monat eine reibungslose Rampe oder eine Reihe von Verhandlungen mit dem Schrottbehälter ist.
- Ausrichtung zuerst. Eine Linie ist nur so gerade wie ihre Referenz, und ein kleiner Höhenfehler am Abzug führt zu einem seitlichen Zug am ersten Würfel.
- Brechen Sie die Matrizen ein. Neue Matrizen brauchen einen sanften Start; Einen neuen Satz mit voller Reduzierung laufen zu lassen, ist eine teure Angewohnheit.
- Trainieren Sie auf dem Rezeptbildschirm, nicht nur auf den Tasten. Betreiber, die verstehen, warum sich ein Verhältnis geändert hat, treffen um drei Uhr morgens bessere Entscheidungen.
- Halten Sie die Verbrauchsmaterialien ehrlich. Matrizen, Schmiermittelpulver und Kühlwasserqualität sind die drei Faktoren, die den Wartungskalender im Stillen bestimmen.
Spulenaufnahmemaschine für Drahtziehanlagen Eine SPS-gesteuerte Aufwickelvorrichtung wickelt gezogenen Kupfer-, Aluminium-, Stahl- und Legierungsdraht auf Spulen unterschiedlicher Größe auf, mit einstellbarer Geschwindigkeit und Spannung, um die Drahtform während der Lagerung zu schützen. Produkt anzeigen → Da unsere Werkstatt nach ISO 9001 zertifiziert ist und unsere Maschinen für europäische Kunden die CE-Kennzeichnung tragen, ist die Dokumentation der Inbetriebnahme in der Regel unkompliziert. Im Laufe von fünfzehn Jahren haben wir in mehr als vierzig Länder verschifft, und die Fragen bei der Übergabe sind bemerkenswert ähnlich, ob die Linie in Jiangsu oder in Osteuropa landet.
Was uns hilft, genau zu zitieren. Material und Sorte, Einlass- und Auslassdurchmesser, Zielliniengeschwindigkeit, Spulentyp und -gewicht sowie die verfügbare Stromversorgung. Mit diesen fünf Antworten können wir einen Passplan anstelle einer Vermutung vorschlagen.
Eine vollautomatische Drahtziehmaschine mit gerader Linie lässt sich am besten als ein Stück industrielle Choreografie verstehen. Die einzelnen Bewegungen sind einfach: Ziehen, Reduzieren, Kühlen, Winden. Was es automatisch macht, ist, dass sie alle ihr Timing halten, Stunde für Stunde, Spule für Spule, ohne dass eine Person sie korrigiert.
Deshalb sind wir auch vorsichtig, wenn wir als Schlagzeile „Vollautomatisierung“ versprechen. Die ehrliche Version ist eine Linie, deren Spannung, Verhältnis und Unterbrechungen so genau aufeinander abgestimmt sind, dass ein Bediener drei Durchgänge voraus statt nur einen Durchlauf dahinter überwachen kann. Wenn das passiert, steht die Maschine nicht mehr im Mittelpunkt und der Draht wird wieder zum Thema.
Wenn Sie an einer Spezifikation arbeiten, senden Sie uns den Draht, den Sie zeichnen möchten, und den Draht, den Sie am Ende benötigen. Wir sagen Ihnen, wo die Schwierigkeiten wahrscheinlich liegen und welche davon die Maschine selbstständig lösen kann.