
Drahtziehausrüstung
Vorteile einer Hochgeschwindigkeits-Drahtziehmaschine: Leistung, Kosten und Drahtqualität
Eine schnellere Linie zahlt sich nur dann aus, wenn Abwickelvorrichtung, Matrizen, Kühlung und Aufnahme darauf abgestimmt sind. Hier zeigen sich die Gewinne tatsächlich und verschwinden stillschweigend.
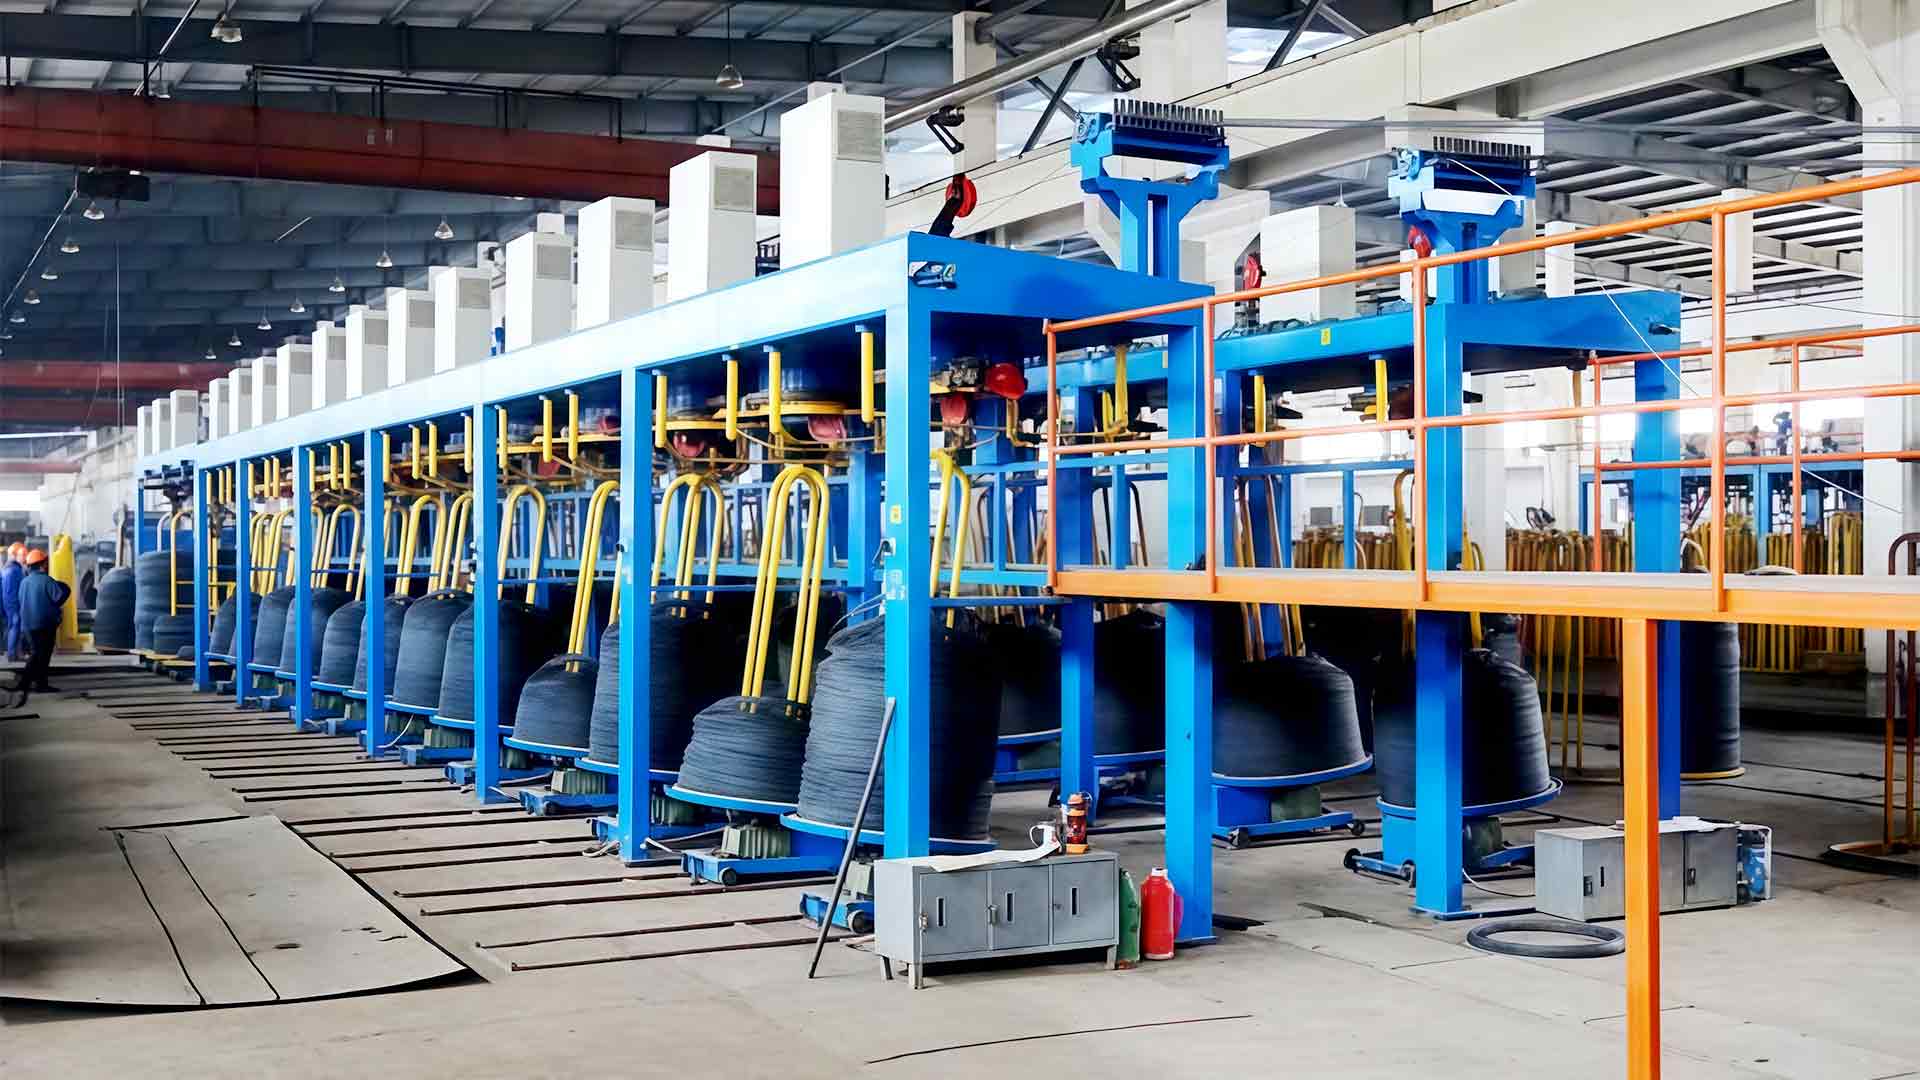
Nehmen Sie zwei Anlagen, die den gleichen kohlenstoffarmen 2,2-mm-Draht für die Nagelproduktion ziehen. Beim ersten läuft eine herkömmliche Flaschenzugmaschine mit etwa 8 m/s. Die zweite Maschine betreibt eine geradlinige Maschine mit 15 m/s und Spannungsregelung im geschlossenen Regelkreis. Die zweite Anlage verdoppelt nicht einfach ihre Produktion, sondern produziert bei gleicher Mitarbeiterzahl 40 bis 60 Prozent mehr Tonnage pro Schicht, verbraucht weniger Strom pro Tonne und liefert Spulen, die die Nagelpresse beschicken, ohne dass ein Bediener über dem Ablauf stehen muss.
Das ist die ehrliche Version der Antwort. Die Vorteile einer Hochgeschwindigkeits-Drahtziehmaschine liegen darin, dass die gesamte Linie zusammenarbeitet und nicht darin, dass sich die Winde schneller dreht. Blockgeometrie, Matrizenfolge, Kühlung, Schmierung, Abwickelspannung und Aufwickelsynchronisation müssen alle für die neue Geschwindigkeit dimensioniert werden. Wenn dies nicht der Fall ist, wird die versprochene Kapazität in Form von Gesenkbruch, Rutschspuren und ungeplanten Stopps anstelle von fertigem Draht zurückgegeben.
Was Hochgeschwindigkeit tatsächlich in der Werkstatt verändert
Wenn die Liniengeschwindigkeit steigt, bewegen sich fünf Dinge gleichzeitig, und nur das erste wird im Zitat normalerweise besprochen.
- Leistung pro Schicht. Die gleiche Mannschaft produziert mehr Fertigtonnage, weil die Maschine nicht mehr die Einschränkung darstellt.
- Energie pro Tonne. Servo-Direktantriebe beseitigen Riemen- und Getriebeverluste und der Motor bleibt näher an seinem Effizienzband.
- Arbeitskosten pro Tonne. Ein Bediener überwacht eine Linie, egal ob diese mit 8 m/s oder 16 m/s läuft, sodass sich die Lohnkosten auf mehrere Kilogramm verteilen.
- Bodenfläche pro Tonne. Weniger Spindeln und kürzere Gänge bei gleicher Jahresproduktion, was wichtig ist, wenn das Gebäude bereits voll ist.
- Paketqualität. Eine stabile Aufwickelspannung führt zu festeren Spulen, und festere Spulen verkürzen die Umrüstzeiten im Nachhinein.
Die letzten beiden Punkte tauchen in einer Amortisationsberechnung selten auf, sind aber oft der Grund, warum ein Werk zwei ältere Maschinen ausmustert und durch eine ersetzt.
Woher die Geschwindigkeit kommt
Die Leitungsgeschwindigkeit ist eine Systemeigenschaft. Vier Subsysteme entscheiden darüber, ob die Zahl auf dem Typenschild in der Produktion verwendbar ist.
Antrieb und Getriebe
Ein Servo-Direktantrieb entfernt den Riemen und das Getriebe zwischen Motor und Winde. Weniger Verschleißteile bedeuten weniger Vibrationen, eine schnellere Beschleunigung auf die eingestellte Geschwindigkeit und eine stabile Geschwindigkeit, wenn sich die Werkzeuglast während der Schicht ändert. Auch Getriebeverluste verschwinden in der Stromrechnung, was bei einer Maschine, die 6.000 Stunden im Jahr läuft, keine Kleinigkeit ist.
Kühlung und Schmierung
Die Wärmeerzeugung steigt schneller als die Geschwindigkeit. Ein Werkzeugplan, der bei 8 m/s kühl lief, kann den Draht bei 15 m/s aus der Toleranz bringen. Wassertankrouten bewältigen die Last mit gefluteten Matrizen und großvolumiger Filterung, während Trockenrouten auf wassergekühlte Matrizenhalter und einen stabilen Schmierpulverfilm angewiesen sind.
Matrizenfolge und Reduktion
Die Reduzierung pro Durchgang ist die stille Grenze der Geschwindigkeit. Behalten Sie einen alten Matrizenplan bei und erhöhen Sie die Geschwindigkeit, und der Draht hinterlässt die letzte Winde heiß, leicht oval und mit einer Dehnung, die den nächsten Prozess nicht übersteht.
Auszahlung und Aufnahme
Spannungsspitzen beim Abwickeln sind der häufigste Grund dafür, dass sich eine schnelle Schnur wie eine langsame verhält. Bei einem Abwickelständer mit schwacher Spannungsregelung wird der Draht locker und zieht sich dann fest; Der Block reagiert und der Durchmesser wandert. Am anderen Ende muss die Aufwicklung genau zur Schnurgeschwindigkeit passen, sonst wird die Spule weich und verwickelt sich.
Kosten, Route und die Amortisationsberechnung
Eine Hochgeschwindigkeitsmaschine kostet mehr als eine langsame, daher kommt es eher auf die Kosten pro fertiger Tonne als auf den Rechnungspreis an. Darin stecken Energie, Arbeit, Werkzeugverbrauch, Ausfallzeiten und Ausschuss, und sie bewegen sich je nach Ziehroute in unterschiedliche Richtungen.
| Zeichnungsroute | Typische Liniengeschwindigkeit | Passgenauer Draht | Nutzen, der sich zuerst zeigt | Was Sie sehen sollten |
|---|---|---|---|---|
| Riemenscheibe mit niedriger Geschwindigkeit | 3-6 m/s | Leichte Nachzeichnung, kleine Chargen | Niedrige Kapitalkosten, fehlerverzeihender Aufbau | Produktionsobergrenze, Arbeit pro Tonne |
| Herkömmliche Riemenscheibe | 6-10 m/s | Allgemeiner kohlenstoffarmer Stahl | Gleichgewicht zwischen Kosten und Leistung | Schlupfkontrolle, Werkzeugverschleiß |
| Geradeaus, mehrere Durchgänge | 10-20 m/s | Nageldraht, Maschendraht | Höchste Leistung pro Bediener | Kühllast, Spannung beim Start |
| Wassertank, nass | bis zu 12 m/s | Rostfreier und feiner Draht | Oberflächenqualität und Wärmeabfuhr | Flüssigkeitsmanagement, Filtration |
| Invertiert | 8-15 m/s | Stab bis mittlerer Draht | Kompakte Stellfläche, einfache Spulenhandhabung | Bodenbeschaffenheit, Coillogistik |
Zwei Zahlen entscheiden über die Amortisation. Die Energie pro Tonne sinkt, wenn die Verluste geringer sind und der Motor in der Nähe seines Effizienzbandes läuft. Die Kosten für Matrizen und Verbrauchsmaterialien pro Tonne verhalten sich unterschiedlich: In einer schnellen Linie werden die Matrizen in absoluten Zahlen möglicherweise schneller verwendet, aber die Kosten pro Tonne sinken oft, weil die Leistung zwischen den Matrizenwechseln höher ist.
Drahtqualität und Downstream-Ertrag
Qualitätsgewinne durch Geschwindigkeit sind real, aber bedingt. Eine stabile, schnelle Linie mit korrekter Kühlung erzeugt Drähte mit gleichmäßigem Durchmesser und sauberer Oberfläche. Eine instabile, schnelle Linie führt zu Glanzflecken, Kratzern und ovalem Draht, und dieser Draht führt zu Staus an der nächsten Maschine und nicht am Produkt.
Der Effekt ist dort am stärksten, wo die Zeichnung einen anderen Prozess im selben Gebäude antreibt. Nagelmaschinen, Webmaschinen und Schweißlinien sind auf eine Drahtgröße eingestellt und tolerieren nur sehr geringe Abweichungen. Ein Durchmesserband, das um ein paar Hundertstel Millimeter wandert, kostet im Stillstand mehr, als die Ziehlinie durch Geschwindigkeit einspart.
Eine Ziehlinie, die Draht produziert, den die nächste Maschine ausschleust, hat überhaupt nichts produziert.
Dies sind hier die günstigsten Hebel. Eine polierte Hartmetallmatrize mit dem richtigen Anstellwinkel, die in einem passenden wassergekühlten Halter sitzt, hält den Draht rund und die Oberfläche sauber. Eine verschlissene Matrize bewirkt das Gegenteil, und keine installierte Antriebsleistung gleicht dies aus.
Eine Beschaffungscheckliste für Hochgeschwindigkeitsstrecken
Die meisten enttäuschenden Upgrades werden in der Angebotsphase entschieden, lange vor der Inbetriebnahme. Fordern Sie Folgendes schriftlich an.
- Der Gesenkplan bei der angegebenen Geschwindigkeit, nicht die Geschwindigkeit allein: Reduktionssequenz, Gesenkwinkel und erwartete Gesenklebensdauer in Tonnen.
- Rampenverhalten. Wie viele Sekunden dauert es, bis die eingestellte Geschwindigkeit erreicht ist, und was passiert mit der Spannung während dieser Rampe?
- Aufnahmekapazität im Vergleich zu Ihrer tatsächlichen Spule: Paketgewicht, Verarbeitungsqualität und wie es sich später auszahlt.
- Energiedaten am Arbeitspunkt, in Kilowatt pro Tonne, anstelle der Motorleistung auf dem Schild.
- Einzelheiten zu Kühlung und Filterung: Wasserdurchfluss pro Düsenkasten, Tankvolumen, Filtergrad und Sommerleistung.
- Verbrauchsmaterialien und Ersatzteile: Matrizenversorgung, Pulversorte, Verschleißteilsätze und Lieferzeiten.
- Eine mit Ihrem Boden abgeglichene Grundrisszeichnung, einschließlich Freiraum für die Handhabung und Wartung der Spulen.
Ein Anbieter, der alle sieben Fragen ohne zu zögern beantworten kann, verkauft normalerweise eine Maschine, die für die von ihm beworbene Geschwindigkeit ausgelegt ist.
Welche Geschwindigkeit kann nicht behoben werden?
Wenn schneller läuft, als die Kühlung, Schmierung und Aufnahme unterstützen können, entsteht keine Kapazität. Es wandelt Strom in Wärme, Werkzeugverschleiß und Ausschuss um.
Drei Symptome weisen darauf hin, dass eine Schnur ihre Sollgeschwindigkeit überschreitet: Der Düsenverbrauch pro Tonne steigt schleichend an, Durchmesserschwankungen treten nur bei den schnellsten Durchgängen auf und Spulen fühlen sich außen fest und unten weich an. Keines davon lässt sich durch Tuning des Antriebs lösen. In den meisten Fällen liegen die Ursachen in der Spannungskontrolle, der Kühlung oder dem Zustand der Matrize und dergleichen Betriebsprobleme an Drahtziehanlagen tauchen auf verschiedenen Maschinen immer wieder auf.
Die Vorteile einer Hochgeschwindigkeits-Drahtziehmaschine sind eher ein technisches Ergebnis als ein Marketinganspruch: mehr Tonnen pro Schicht mit der gleichen Mannschaft, weniger Energie pro Tonne, weniger Stellfläche bei gleicher Leistung und Pakete, die sich an der nächsten Maschine verhalten. Jeder dieser Vorteile hängt davon ab, dass die Linie als einzelnes System und nicht als Teileliste spezifiziert wird.
Wenn ein Upgrade auf dem Tisch steht, beginnen Sie mit dem Draht, den Sie tatsächlich ziehen, und dem Prozess, den er speist, und arbeiten Sie sich dann rückwärts zum Gesenkplan, zur Kühlung und zur Spannungskontrolle vor. Dieser Auftrag führt zu einer Linie, die ihre angegebene Geschwindigkeit am ersten Tag erreicht und nicht erst nach sechs Monaten Optimierung. Hersteller wie Jinding-Technologie Bauen Sie Ziehmaschinen, Abwickel- und Aufwickeleinheiten, Matrizen und Verbrauchsmaterialien aus demselben Katalog, was das Gespräch auf Systemebene einfacher macht.