
Feindrahtziehmaschine mit Glühe: Inline-Glühen für gleichmäßige Drahtqualität
Eine Feindrahtziehmaschine mit Glühe kombiniert Hochreduktions-Nassziehen mit kontinuierlicher Wärmebehandlung, sodass der Draht vom ersten bis zum letzten Meter duktil, bruchfrei und spulenbereit bleibt.
Stellen Sie sich ein Drahtwerk vor, das von 1,2-mm-Stäben auf 0,25-mm-Edelstahldraht umsteigt. Innerhalb der ersten Schicht bildet sich feiner Stahlstaub auf den Winden und die Linie stoppt alle zwanzig Minuten an der Aufnahme. Der Draht sieht korrekt aus, bis Sie ihn biegen: Er springt zurück, reißt oder bricht einfach. Die Zeichenblöcke machen ihren Job. Das Metall hat einfach seine Duktilität erschöpft.
Die Schlussfolgerung ist direkt: Bei Feindrähten ist die Glühanlage Teil der Maschinenspezifikation und kein Zusatz. Es verändert die Liniengeschwindigkeit, die Sie aufrechterhalten können, die Spannungskontrolle, die Sie benötigen, das Kühllayout und sogar die Anzahl der Matrizen, die Sie verwenden können. Wenn Sie sich noch einmal mit den Grundlagen befassen möchten, lesen Sie unseren Artikel über wie eine Ziehmaschine rohes Metall in feinen Draht verwandelt erklärt die Physik; Hier konzentrieren wir uns darauf, was sich ändert, wenn sich eine Glühstation in derselben Linie befindet.
Warum Feindraht eine Glühanlage in der gleichen Linie braucht
Beim Kaltziehen handelt es sich um eine kontrollierte Kaltverfestigung. Jede Matrize verringert den Querschnitt und macht den Draht stärker, aber weniger duktil. Bei 1,0 mm ist das beherrschbar; Bei 0,2 mm sinkt die Dehnung auf einen kleinen Bruchteil ihres ursprünglichen Wertes. Harter Draht bricht an den Winden, zerkratzt die Innenseite der Matrizen und sitzt nicht sauber auf der Spule.
Ein Chargenofen kann die Duktilität später wiederherstellen, aber dieser Weg führt zu einer Warteschlange: Spulen warten auf einen Ofenzyklus, Oxid muss abgebeizt werden und die mechanischen Eigenschaften variieren von Spule zu Spule. Eine direkt nach dem letzten Ziehblock montierte Glühe entfernt die Warteschlange vollständig. Der Draht wird in einem kontinuierlichen Durchgang geglüht, abgekühlt und aufgewickelt.
Kaltziehen liefert den von Ihnen gewünschten Durchmesser – aber nicht die Duktilität, die Sie für den nächsten Schritt benötigen. Der Glühofen gibt es zurück.
So funktioniert ein Inline-Glühofen
Feindrahtleitungen verwenden einen Widerstandsglüher. Der sich bewegende Draht verläuft zwischen zwei Kontakträdern, Strom fließt durch den Draht selbst und ein elektrischer Widerstand erhitzt ihn im Bruchteil einer Sekunde auf Rekristallisationstemperatur. Anschließend durchläuft der Draht einen Kühlabschnitt, bevor er von der Aufwickelspule übernommen wird.
Die Temperatur wird indirekt geregelt. Da sich der Draht bewegt, muss die Stromversorgung der Leitungsgeschwindigkeit folgen – mehr Strom bei höherer Geschwindigkeit, weniger bei niedrigerer Geschwindigkeit. Bei einer gut integrierten Maschine folgt die Glühanlage der Spillgeschwindigkeit durch die SPS, sodass der Draht bei 8 m/s die gleiche Wärmebehandlung erhält wie bei 15 m/s.
Der Glüher wird hinter der letzten Winde platziert, wo der Draht bereits trocken ist. Kontakträder benötigen einen sauberen, oxidfreien Kontakt, um dauerhaft zu funktionieren. Bei ordnungsgemäßer Wartung entsteht ein Draht, der weich genug ist, um sich wiederholt zu biegen, und stark genug für die folgenden Umformschritte.
| Faktor | Inline-Glühe | Chargenglühen |
|---|---|---|
| Duktilitätskontrolle | Einheitlich von Spule zu Spule | Hängt von der Position in der Ofenladung ab |
| Oberflächenzustand | Minimales Oxid, wenn Geschwindigkeit und Spannung kontrolliert werden | Oxide und Verfärbungen sind häufig |
| In Arbeit | Keine zwischen Ziehen und Glühen | Volle Spulen warten auf einen Ofenzyklus |
| Arbeit | Keine zusätzliche Handhabung | Be- und Entladen sowie Ofenpflege |
| Kontinuität | Angelrute zum Aufspulen in einem Durchgang | Separater Prozess mit Stopps |
Maschinenkonfigurationen, die für Feindrähte von Bedeutung sind
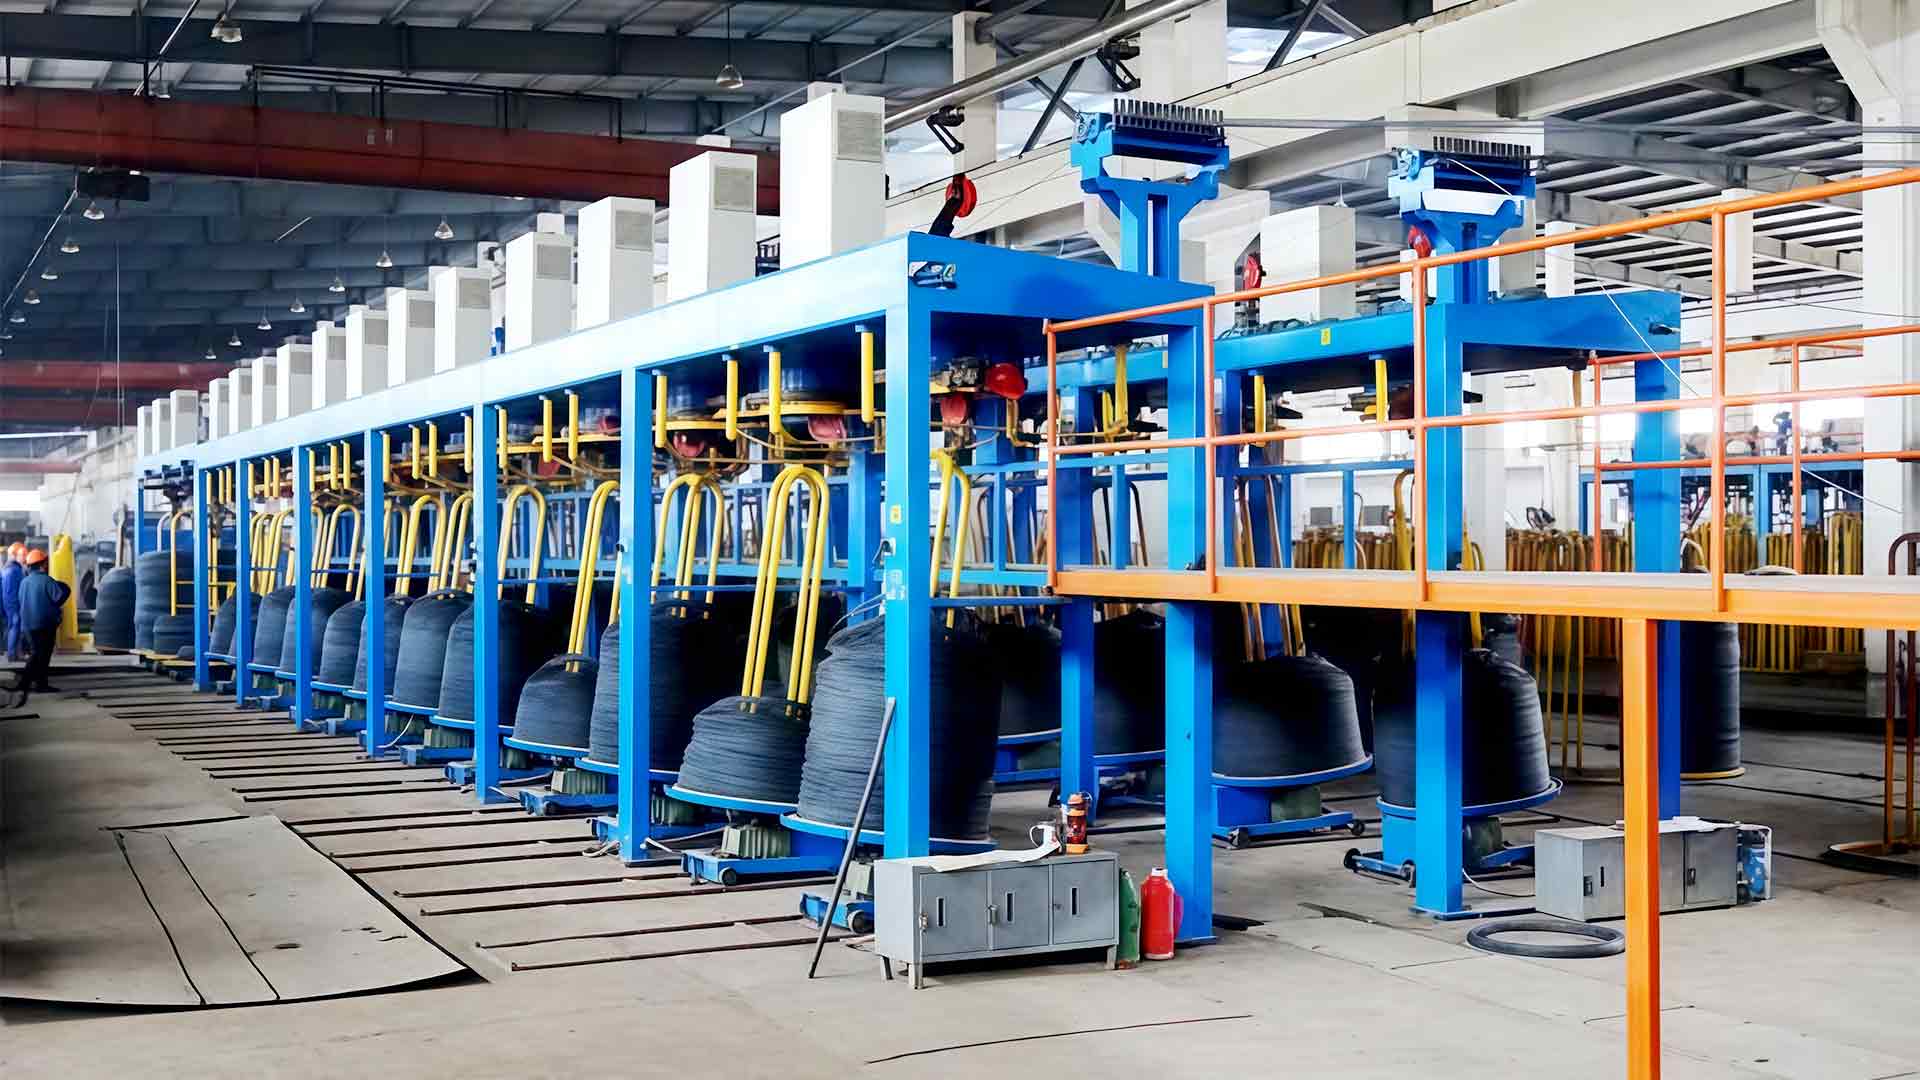
Feindraht wird fast immer auf einer Nassmaschine gezogen – der Wassertankmaschine. Die Matrizen bleiben in der Emulsion eingetaucht, die die Wärme aus der Verformungszone ableitet und das Schmiermittel auf dem Draht hält. Unter etwa 0,4 mm ist das Nassziehen die Standardmethode; Ohne diese Kühlung würde der Draht in den Matrizen überhitzen und brechen.
 Nasswassertank-Drahtziehmaschine für feinen Draht Diese Maschine ermöglicht das Ziehen feiner Drähte unter 0,4 mm, indem die Matrizen zur Kühlung und Schmierung in eine Emulsion getaucht werden. Es passt in die beschriebene Linie nach der Abwickelstation, wo eine gleichmäßige Kühlung Brüche verhindert und eine glatte Oberfläche gewährleistet. Produkt anzeigen →
Eine typische Linie verläuft von der Abwickelstation durch eine Richtmaschine, dann durch 19 bis 23 Matrizen in der Wassertankmaschine, in den Glüher, durch ein Kühlrohr und schließlich auf eine Aufwickelspule mit tänzergesteuerter Spannung. Die Anzahl der Würfel definiert den Reduktionsplan; Die Glüherposition bestimmt, wie viel Last die letzten Winden sehen – und damit, wie lange sie zwischen den Überholungen halten.
Spannungskontrolle ist das Detail, das eine glatte Linie von einer frustrierenden unterscheidet. Geglühter Draht ist weicher und dehnt sich unter Spannung leicht aus, so dass ein zu starker Zug die Spule verformt und den gemessenen Durchmesser verändert. Eine Tänzerrolle oder Kraftmesszellen-Rückmeldung hält die Spannung niedrig genug, damit der Draht rund bleibt, aber hoch genug, um ihn fest aufzuwickeln.
Was Sie vor dem Kauf überprüfen sollten
Eine Feindrahtziehmaschine mit Glühe ist ein System, keine Ansammlung von Teilen. Beginnen Sie mit dem Reduzierungsplan: Verfügt die Maschine über genügend Matrizen für Ihre Eingangs- und Enddurchmesser? Vergleichen Sie dann die Leistung des Glühofens mit der maximalen Liniengeschwindigkeit, die Sie bei der größten Drahtgröße in Ihrem Bereich betreiben werden.
Achten Sie bei einem Werkstest auf vier Dinge:
- Gleichmäßige Dehnung über eine volle Spule, vom Kern bis zu den Außenschichten.
- Oberflächenzustand: keine Glühspuren, keine Stempelkratzer, kein sichtbares Oxid.
- Bruchrate bei Nenngeschwindigkeit der Anlage, beobachtet über mehrere aufeinanderfolgende Stunden, keine einzige Spule.
- Temperaturstabilität der Glühe und der Kühlstrecke nach einem langen Produktionslauf.
Fragen Sie, wie die Glühanlage in die Maschinensteuerung integriert ist. Separate Schränke können funktionieren, aber eine synchronisierte Linie, bei der die Glühmaschine der Bandantriebsgeschwindigkeit folgt, lässt sich weitaus einfacher konstant halten. Wenn Sie Konfigurationen vergleichen, sind unsere Wassertank-Drahtziehmaschinen Die Seite listet die Maschinenfamilien auf, die für diesen Prozesstyp gebaut wurden.
Wo es sich lohnt: Bewerbungen
Feindraht aus rostfreiem Stahl – der für Schweißdrähte, gewebte Netze, geflochtene Schlauchverstärkungen und Kabelabschirmungen verwendet wird – erfordert eine saubere Oberfläche und zuverlässige Duktilität. Wenn die Glühtemperatur schwankt, wird der Draht in einigen Abschnitten hart und in anderen weich, was sich beim Weben oder Verseilen sofort bemerkbar macht.
Wassertank-Ziehmaschine aus Edelstahl Edelstahldraht erfordert ein kontrolliertes Glühen und sauberes Ziehen. Diese Wassertankmaschine kühlt und schmiert das harte Material, um Reibung und Matrizenverschleiß zu minimieren und dabei zu helfen, die Duktilität für ein gleichmäßiges Weben oder Verseilen aufrechtzuerhalten. Produkt anzeigen → Feindraht aus kohlenstoffarmem Stahl, der Rohstoff für Nägel, Bindedraht und allgemeinen Bindedraht, ist ein Kosten-pro-Kilogramm-Geschäft. Hartgezogener Draht verschleißt die Formwerkzeuge und ist biegefest; geglühter Draht lässt den Nagelformer oder Mattenschweißer ohne erzwungene Stopps mit Nenngeschwindigkeit laufen.
Wassertank-Drahtziehmaschine aus kohlenstoffarmem Stahl Bei kostensensiblen kohlenstoffarmen Stahldrähten, die in Nägeln und Bindungen verwendet werden, hält diese Maschine die Temperatur stabil und wendet Schmiermittel an, um den Matrizenverschleiß zu reduzieren. Es unterstützt ein gleichmäßiges Ziehen und die Duktilität beim Glühen und ermöglicht so eine schnellere Umformung ohne Unterbrechungen. Produkt anzeigen → Aluminiumbeschichteter Stahl folgt der gleichen Logik, mit einer Anpassung: Das Glühgerät muss auf die Wärmeleitfähigkeit des Materials abgestimmt sein, die zwischen Aluminium und Stahl unterschiedlich ist. Das Prinzip bleibt identisch: Duktilität wiederherstellen, Oberfläche sauber halten und den nächsten Prozess ohne Unterbrechungen ablaufen lassen.
Wenn Sie eine Maschine bewerten, gehen Sie von Ihren eigenen Produktionszahlen aus: Eingangsdrahtdurchmesser, endgültige Drahtgröße, Materialqualität und die Liniengeschwindigkeit, die zum Erreichen Ihrer monatlichen Tonnage erforderlich ist. Betrachten Sie die Linie dann als ein einziges System – Matrizen, Winden, Glühvorrichtung, Kühlung und Aufnahme – und nicht als eine Liste von Komponentennamen.
Wenn der Lieferant es zulässt, führen Sie eine Probe mit Ihrem eigenen Stabmaterial durch. Eine Maschine, die diese Rute mit Nenngeschwindigkeit, gleichmäßiger Dehnung und sauberer Oberfläche bearbeitet, ist mehr wert als jedes Datenblatt. Das ist die Maschine, die Tag für Tag leise produziert.