
Eine MIG-Drahtfabrik verbrachte sechs Monate damit, eine Ausschussrate von 4 % bei ER70S-6-Spulen zu erreichen. Kundenbeschwerden wiesen auf eine unregelmäßige Lichtbogenstabilität hin, doch die Chemie jeder Schmelze lag innerhalb der Zertifikatsgrenzen. Der Fehler wurde schließlich auf eine Durchmesserschwankung zurückgeführt: Der Draht driftete um ±0,04 mm über eine 15-kg-Spule, wodurch der Kontaktspitzengriff und die Vorschubgeschwindigkeit beeinträchtigt wurden. Die Reparatur hatte nichts mit der Stahlqualität zu tun. Es kam von der Maschine, die das Ziehen durchführte.
Die Schlussfolgerung lässt sich einfach formulieren: Für massiven Schweißdraht – Kohlenstoffstahl, Edelstahl oder kupferbeschichtete Sorten – ist die Schweißdrahtziehmaschine legt den endgültigen Durchmesser, die Oberflächenbeschaffenheit und die mechanische Konsistenz des Produkts fest. Seine Vorteile führen zu messbaren Ergebnissen: engere Durchmessertoleranz, eine sauberere Oberfläche, höhere Liniengeschwindigkeit und geringere Kosten pro versendeter Tonne.
Warum die Ziehmaschine den Maßstab für die Qualität von Schweißdrähten setzt
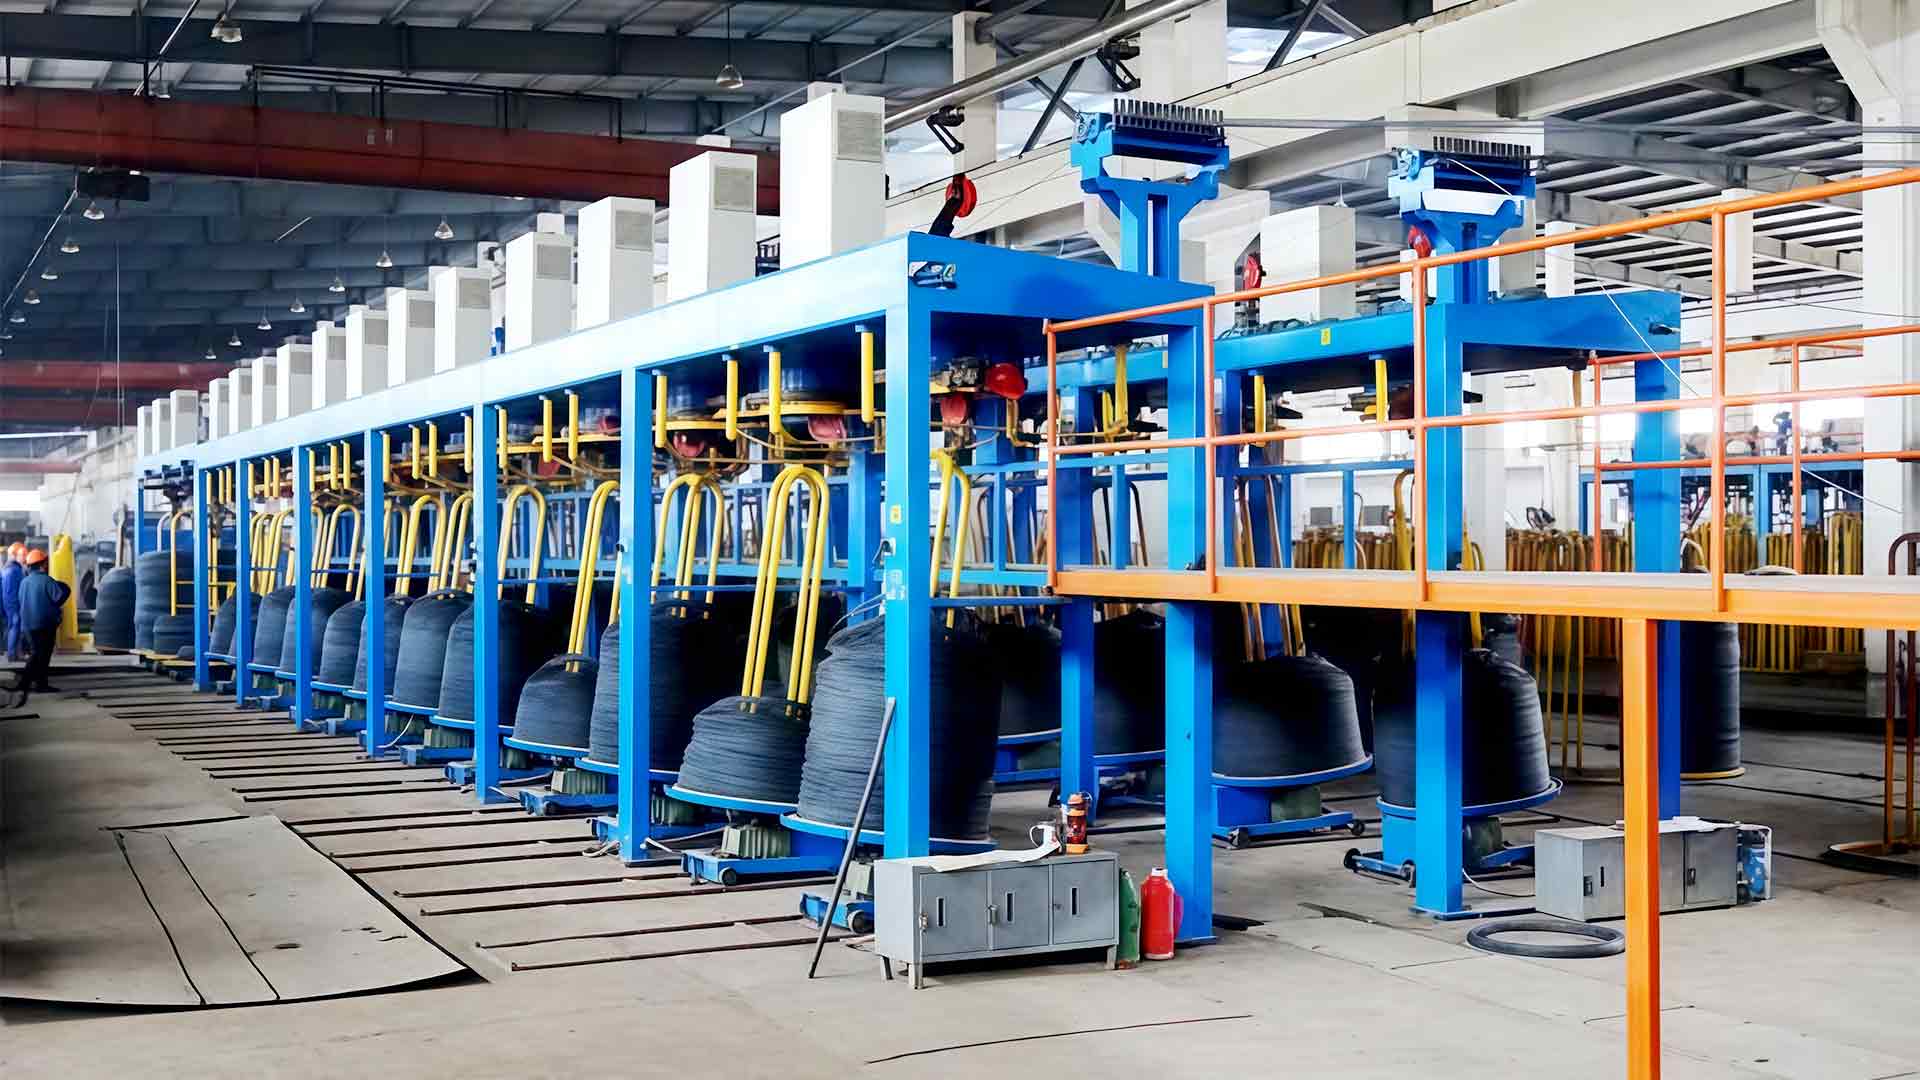
Nachdem der warmgewalzte Stab angekommen ist, durchläuft der Schweißdraht die Zunderentfernung, das Ziehen, die Kupferbeschichtung und das Aufspulen. Die Zeichnung legt die endgültigen Abmessungen, den Zugbereich und den Oberflächenzustand fest. Der Ziehplan steuert die Reduzierung pro Matrize, die Windengeschwindigkeit steuert die Dehnung und das Kühlsystem hält die Drahtstruktur während des Durchgangs stabil.
Das Ziehen ist der einzige Schritt, bei dem die Maschine entweder ein gutes Ergebnis sichert oder den Draht dauerhaft mit Fehlern prägt. Wenn die Linie stabil ist, schützen die Kupfer- und Spulstationen ein gutes Produkt; Ist dies nicht der Fall, kann keine Beschichtung das Problem beheben.
Die meisten unsichtbaren Fehler entstehen innerhalb der Zeichenzone. Eine Geschwindigkeitsschwankung, eine verschlissene Matrize, eine falsch ausgerichtete Winde oder ein unzureichender Schmierfilm können einen Kratzer auf der Oberfläche verursachen, der später unter dem CO reißt 2 Bogen. Aus diesem Grund bewerten Ingenieure eine Maschine anhand von drei Kriterien: Rahmensteifigkeit, Laufruhe des Antriebs und Wiederholbarkeit der Spannungsregelung.
Durchmessergenauigkeit: Der Vorteil, den Sie messen können
Der erste Vorteil, der eine moderne Maschine von einer in die Jahre gekommenen Maschine unterscheidet, ist die Gleichmäßigkeit des Durchmessers. Eine geradlinige Maschine treibt jede Winde mit einer angepassten Oberflächengeschwindigkeit an, sodass der Draht nahezu ohne Schlupf gedehnt wird. Wenn jeder Block über einen Servo- oder Inverterantrieb verfügt, bleibt das Verhältnis zwischen den Blöcken erhalten und der Draht erfährt vom ersten bis zum letzten Meter eine konstante Reduzierung pro Rolle.
In der Fertigung bleibt der fertige Draht bei feinen Abmessungen innerhalb von etwa ±0,01 mm. Das ist der Unterschied zwischen einer Spule, die während des gesamten Arbeitsgangs reibungslos zuführt, und einer Spule, die den Bediener dazu zwingt, mehrmals die Kontaktspitze zu wechseln oder die Vorschubrollen nachzuziehen.
Oberflächenqualität, die den Lichtbogen stabil hält
Die Oberflächenbeschaffenheit ist bei Schweißdrähten wichtiger als bei fast jedem anderen gezogenen Produkt. Der Draht wird mit hoher Geschwindigkeit durch eine kleine Kontaktspitze verbraucht, und jeder Kratzer, Zunder oder Schmierstoffrückstand stört den elektrischen Kontakt, erzeugt Spritzer oder zieht Oxide in das Schweißbad.
Die Maschine trägt auf drei Arten dazu bei. Die Ausrichtung der Matrize hält den Draht koaxial zur Matrizenbohrung und verhindert einseitigen Verschleiß. Die Schmierung verhindert den Kontakt von Metall zu Metall und hält die Temperatur des Werkzeugs niedrig. Die Kühlung, normalerweise durch wassergekühlte Winden, verhindert die blaue Oxidfärbung, die zu einem Ausschuss bei fertigen Chargen führt.
Rostfreie Sorten wie ER308L und ER316L stellen noch höhere Anforderungen an die Oberfläche. Das Nassziehen ist die Standardmethode, da Draht und Matrizen in die Emulsion getaucht sind, was für eine gleichmäßige Abkühlung und ein glänzendes Finish sorgt.
Höhere Liniengeschwindigkeit und längere Betriebszeit
Geschwindigkeit ist der offensichtlichste Vorteil, aber der eigentliche Gewinn ergibt sich aus der Kombination einer hohen Nenngeschwindigkeit mit geringen Ausfallzeiten. Bei Schweißdrähten unter 1,2 mm kann eine gut konfigurierte Wassertankleitung bei 800–1.200 m/min enden. Eine geradlinige Trockenmaschine auf den groben Zügen einer 5,5-mm-Stange läuft langsamer, hält aber eine außergewöhnlich stabile Spannung.
Was in der Gewinnliste zählt, ist die effektive Leistung pro Schicht, nicht die Nenngeschwindigkeit. Stopps bei Drahtbrüchen, Werkzeugwechseln und Verwicklungen machen den Vorteil eines schnellen Motors zunichte. Moderne Maschinen bekämpfen Ausfallzeiten direkt mit Schnellwechsel-Matrizenkästen, automatischem Spannungsausgleich sowie Abwickel- und Aufwickelstationen, die die Linie am Laufen halten, während eine volle Spule angehoben wird.
Bei einem Dreischichtwerk bedeutet der Unterschied zwischen 70 % und 85 % Linienverfügbarkeit mehr als 20 % mehr Jahresproduktion bei gleichen Arbeitskosten.
Niedrigere Kosten pro Tonne durch Lebensdauer, Energie und Ertrag der Matrize
Die Kosten sind der am einfachsten zu vergleichende Einzelposten. Eine Maschine, die den Draht gerade und die Matrize ausgerichtet hält, verlängert die Lebensdauer von Wolframcarbid-Matrizen erheblich. Bei einem Mehr-Matrizen-Durchgangsplan vervielfacht sich diese Einsparung über jeden Block, jede Schicht und jede Tonne hinweg.
Energie ist der zweite Faktor. Moderne Antriebe gewinnen Bremsenergie zurück, anstatt sie als Wärme abzugeben, und sie vermeiden die festen Verluste älterer gedrosselter Systeme. Bei einer Dreischichtlinie bedeutet eine Energieeinsparung von 10–15 % pro Tonne eine direkte Verbesserung des Betriebsbudgets.
Der Ertrag ist der dritte Faktor und oft der größte. Bei jedem gebrochenen Draht, bei jeder schlecht gefüllten Spule und bei jeder Rolle mit nicht im Toleranzbereich liegenden Drähten geht Spielraum verloren. Eine stabile Maschine erhöht die Konversionsrendite, und diese Zahl rechtfertigt die Investition häufig mehr als der Kaufpreisvergleich.
Trockengerader oder Nasswassertank: Abstimmung der Maschine auf die Schweißqualität
Jeder Schweißdrahthersteller steht vor der gleichen architektonischen Entscheidung: Welche Ziehtechnologie zum Produktsortiment passt.
Trockenes geradliniges Zeichnen
Eine geradlinige Maschine zieht Draht durch in einer Reihe montierte Matrizenkästen, wobei jede Winde so angetrieben wird, dass sie der Ausgangsgeschwindigkeit der vorherigen Matrize entspricht. Kein Schlupf bedeutet, dass die Reduzierung pro Matrize exakt ist, die mechanische Belastung geringer ist und die Spannung während des gesamten Durchgangs präzise bleibt. Diese Architektur ist eine sinnvolle erste Wahl für kohlenstoffarme Stahlsorten wie ER70S-6, insbesondere für grobe und mittlere Entwürfe aus 5,5-mm-Stäben.
Zeichnung eines Nasswassertanks
Beim Nassziehen werden Winden und Matrizen in eine Schmieremulsion getaucht. Die Kühlung erfolgt aggressiv und der Schmierfilm ist kontinuierlich, wodurch die glänzende Oberfläche entsteht, die für feine MIG-Drähte aus Edelstahl und Kupfer erforderlich ist. Dies ist der Standardweg für Drähte unter 1,2 mm und für Güten mit hoher Oberflächenqualität.
| Aspekt | Geradeaus trocknen | Nasswassertank |
|---|---|---|
| Schmierung | Auf jede Matrize wird Seifenpulver aufgetragen | Draht vollständig in Emulsion eingetaucht |
| Typische Endgröße | Bereich 1,0–5,5 mm | 0,4–1,6 mm feine Drähte |
| Oberflächenbeschaffenheit | Gut, hängt von der Rutenvorbereitung ab | Hervorragend, hell und konsistent |
| Kühlung | Wassergekühlte Winden | Tauchkühlung, höhere Geschwindigkeitsreserve |
| Rutschverhalten | Kein Schlupf, Geschwindigkeitsverhältnis gesperrt | Slip-Type-Designs, die bei ultrafeinen Formaten üblich sind |
| Übliche Schweißqualitäten | ER70S-6 und ähnliche Kohlenstoffstähle | ER308L / ER316L rostfreier, kupferbeschichteter MIG-Draht |
Ein gängiges Layout für eine kupferbeschichtete MIG-Anlage ist eine Trocken-Geradlinie-Maschine für den Rohentwurf, gefolgt von einer Wassertankmaschine für die Endbearbeitung. Das Funktionsprinzip wird in erklärt Diese technische Übersicht über gerade Drahtziehmaschinen .
Praktische Checks vor dem Kauf einer Schweißdrahtziehanlage
Allein der Kauf aufgrund der Nenngeschwindigkeit ist in dieser Produktklasse der häufigste Fehler. Beginnen Sie mit der fertigen Kabelspezifikation und arbeiten Sie sich rückwärts durch den Entwurfsplan.
- Definieren Sie Eingabe und Ausgabe: Startstabdurchmesser, Zieldrahtdurchmesser, Stahlsorte und die nachfolgend geplante Beschichtungsroute.
- Überprüfen Sie den Durchlaufplan: Anzahl der Matrizen, Reduzierung pro Matrize und ob die Windendurchmesser zur Kaltverfestigungskurve der Sorte passen.
- Überprüfen Sie die Kühlkapazität im Vergleich zur vorgesehenen Liniengeschwindigkeit, insbesondere den Wasserdurchfluss und die Temperaturstabilität an jedem Block.
- Überprüfen Sie die Abstimmung von Abzug und Aufnahme, da schnelle Spulenwechsel genauso wichtig sind wie die Ziehblöcke.
- Fragen Sie nach dem Design des Matrizenkastens: der Schmierstoffdosierung pro Loch, der Zugangszeit zum Matrizenhalter und wie schnell ein Bediener eine Matrize wechseln kann.
Bei Wiederholungskäufern steht die Wartungsfreundlichkeit ganz oben. Der schnelle Zugriff auf die Winden, sichtbare Schmierleitungen und die Überwachung der Geschwindigkeit pro Werkzeug verkürzen die Reparaturzeit. Häufige Fehler und deren Diagnose sind in einem praktischen Ratgeber zusammengefasst Häufige Probleme beim Betrieb von Drahtziehmaschinen .
Die Vorteile der Schweißdrahtziehmaschine konzentrieren sich auf vier messbare Bereiche: Durchmesserkonsistenz, Oberflächenintegrität, Liniengeschwindigkeit mit Betriebszeit und Umrüstkosten. Nichts davon kann später durch den Verkupferungstank, den Spooler oder die Verpackungsstation hinzugefügt werden.
Für Anlagen, die eine neue Linie planen oder eine in die Jahre gekommene Linie ersetzen, geben Sie ab dem endgültigen Zertifikat rückwärts an und geben Sie Gewichtstoleranz und Verfügbarkeit an, die höher sind als die in der Broschüre angegebene Geschwindigkeit. Wählen Sie die Architektur – geradlinig, Wassertank oder eine Kombination – basierend auf den tatsächlich gelieferten Sorten. Mit dieser Disziplin wird die Ziehmaschine zur zuverlässigsten Kostenstelle im Werk und nicht zur verborgenen Ausschussquelle.